Raport aplikacyjny
Analiza drgań 3D łopatek turbin i blisków
Bezkontaktowy pomiar częstotliwości własnych, postaci drgań i odkształceń dynamicznych oraz prezentacja wyników bezpośrednio na modelu 3D.
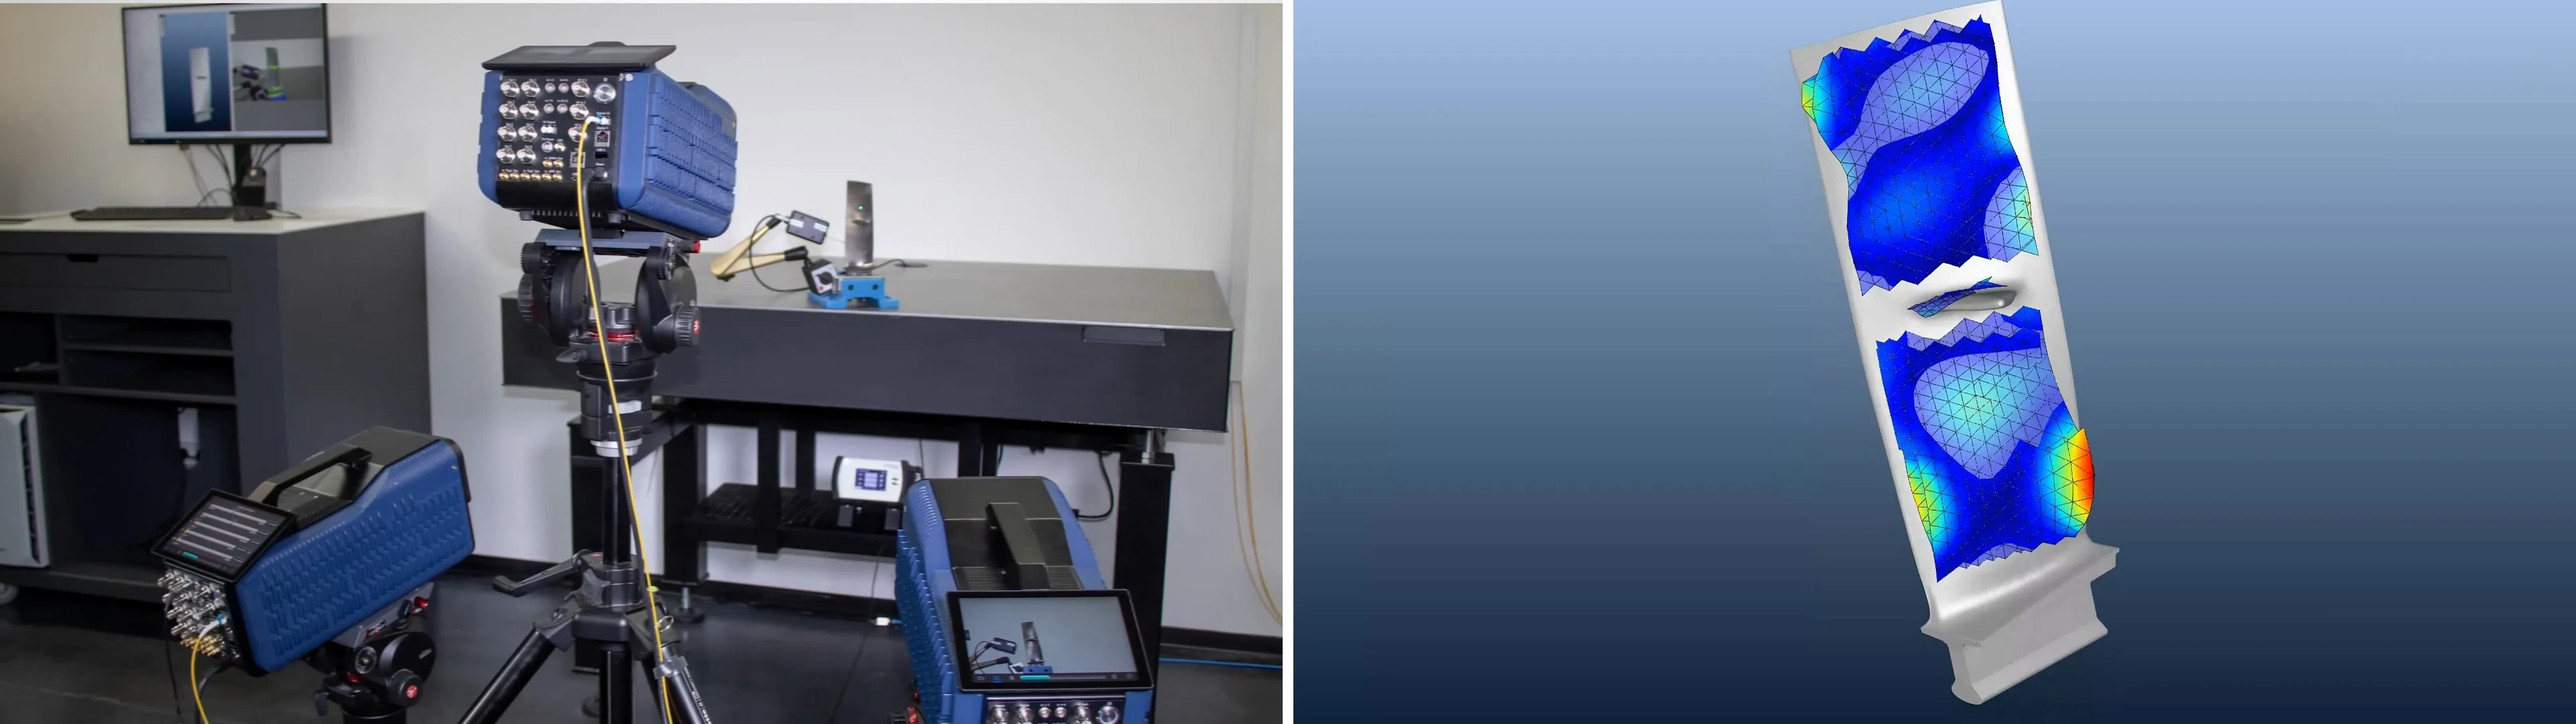
Laserowe wibrometry dopplerowskie firmy Optomet mierzą drgania łopatek turbin i sprężarek precyzyjnie i bezkontaktowo, również przy różnych obciążeniach i temperaturach. Za pomocą serii SMART można rejestrować ruch w jednym lub trzech kierunkach przestrzennych. Pomiary z wielu perspektyw pozwalają objąć całą łopatkę turbiny. Wyniki są prezentowane bezpośrednio na modelu 3D. W tym opracowaniu przedstawiono przebieg pomiaru łopatki turbiny i wyjaśniono, jak wykorzystać dane do analizy postaci drgań, porównania z symulacjami i badania elementów.
Dlaczego warto mierzyć drgania elementów turbin na całej powierzchni i w trzech wymiarach?
Zmienne pola ciśnienia, obciążenia cieplne i powtarzające się wymuszenia obciążają łopatki turbin. Jeśli częstotliwość wymuszenia jest zbliżona do częstotliwości własnej, mogą wystąpić silne drgania. Prowadzą one do odkształceń dynamicznych i mogą powodować krytyczne naprężenia w materiale. Dlatego przy projektowaniu nie wystarczy uwzględniać wyłącznie obciążeń statycznych. Istotne są również drgania w trzech wymiarach oraz liczba cykli obciążenia.
Dlaczego kilka punktów pomiarowych często nie wystarcza
Globalne postacie drgań o niskich częstotliwościach często można rozpoznać już na podstawie kilku punktów pomiarowych. Wraz ze wzrostem częstotliwości przestrzenny rozkład drgań staje się jednak zwykle bardziej złożony. Lokalne maksima, linie węzłowe i sprzężone ruchy mogą występować między znacznie oddalonymi od siebie czujnikami i przez to pozostać niewykryte.
Pomiary z użyciem pojedynczych, przyklejanych czujników mają jednak ograniczenia: obejmują tylko wybrane pozycje i mogą wpływać na drgania lekkich łopatek turbinowych.
Duża gęstość punktów pomiarowych do identyfikacji lokalnych postaci drgań
Wibrometry skanujące umożliwiają pomiary w setkach, a nawet tysiącach dowolnie definiowanych pozycji. Siatkę pomiarową można dostosować do geometrii, przewidywanej przestrzennej długości fali i istotnych obszarów modelu FE. Pozwala to uwidocznić również lokalne postacie drgań w wyższym zakresie częstotliwości.
Tradycyjne czujniki
- Niewielka liczba punktów pomiarowych pozwala wykryć globalne postacie drgań. Lokalne maksima, linie węzłowe i ruchy sprzężone często pozostają niewykryte między czujnikami.
- Czujniki, klej i przewody wpływają na właściwości lekkich lub cienkościennych łopatek turbinowych.
- Elementy wymagają przygotowania i podłączenia przewodów.
- Czujników nie można mocować na rozżarzonych powierzchniach, a przy dużych amplitudach mogą się odklejać.
Skanująca wibrometria laserowa
- Setki, a nawet tysiące dowolnie definiowanych punktów pomiarowych, dostosowanych do geometrii, przewidywanej długości fali i modelu FE. Pozwala to uwidocznić również lokalne postacie drgań w wyższym zakresie częstotliwości.
- Bez masy czujników i sił wywieranych przez przewody: częstotliwości własne i postacie drgań pozostają niezakłócone.
- Pomiary można wykonywać na niemal wszystkich powierzchniach bez ich przygotowania; folia odblaskowa zwykle nie jest potrzebna.
- Można mierzyć również rozżarzone elementy i drgania o największych amplitudach. Żadna inna metoda pomiaru drgań nie osiąga zakresu dynamiki 220 dB i zakresu pomiarowego 0–50 MHz.
Przebieg pomiaru: od modelu 3D do pomiaru
Aby uchwycić również lokalne postacie drgań, punkty pomiarowe na geometrii 3D wyznacza się bezpośrednio. Model CAD lub model elementów skończonych (model FE) zapewnia wspólny układ współrzędnych. Dzięki temu można jednoznacznie przyporządkować punkty pomiarowe, kierunki pomiaru i wyniki.
Przygotowanie pomiaru rozpoczyna się na modelu CAD lub FE, a nie dopiero na obrazie z kamery. Na tej cyfrowej geometrii punkty pomiarowe wyznacza się tam, gdzie będą później potrzebne do porównania z symulacją.
Definiowanie punktów pomiarowych
Na geometrii 3D określa się obszary pomiarowe i gęstość punktów. Punkty pomiarowe można generować automatycznie, a następnie dostosowywać do potrzeb. W ten sposób również na zakrzywionych powierzchniach powstaje siatka pomiarowa 360° z równomiernym rozstawem punktów. Węzły modelu FE można bezpośrednio wykorzystać jako punkty pomiarowe.
Dopasowanie obrazu z kamery do modelu 3D
Kalibracja geometryczna przebiega w dwóch etapach. Najpierw algorytm automatycznie dopasowuje geometrię 3D do obrazu rzeczywistego elementu z kamery.
Ustawienie laserów
Następnie zdefiniowane punkty kalibracyjne z modelu 3D są przenoszone na rzeczywisty element. Lasery automatycznie kierują się na te punkty. Pozwala to określić ich położenie i orientację względem łopatki turbiny. Dla każdej skanującej głowicy pomiarowej proces ten trwa kilka minut. Ustawienie kompletnego układu 3D zajmuje około 3 do 10 minut.
Tworzenie cyfrowego odwzorowania
Po zakończeniu tego etapu łopatka turbiny, głowice pomiarowe, linie widzenia i punkty pomiarowe znajdują się we wspólnym układzie współrzędnych.
Wzbudzanie drgań łopatki
Drgania łopatki turbiny wzbudza się młotkiem impulsowym, zautomatyzowanym młotkiem modalnym, wzbudnikiem drgań lub akustycznie. Sygnał referencyjny umożliwia obliczenie funkcji odpowiedzi częstotliwościowej (FRF). W przedstawionym przykładzie sygnał ten dostarcza czujnik siły w młotku modalnym.
Kontrola danych w czasie rzeczywistym
Już podczas pomiaru oprogramowanie SMART Lab wyświetla przebiegi czasowe, sygnał referencyjny, postęp pomiaru oraz animacje punktów, w których wykonano już pomiary. Pozwala to na wczesną weryfikację jakości sygnału i ustawień.
Analiza charakterystyk częstotliwościowych i postaci drgań
Na podstawie sygnałów pomiarowych i referencyjnych SMART Lab oblicza funkcje odpowiedzi częstotliwościowej (FRF) dla wszystkich punktów i kierunków pomiaru. Dla każdej wybranej częstotliwości można animować odpowiadającą jej postać drgań bezpośrednio na modelu elementu. Dotyczy to również częstotliwości rezonansowych. Analizę można przeprowadzić zarówno w kierunkach przestrzennych x, y i z, jak i wzdłuż kierunków wiązek laserowych u, v i w, każdorazowo względem sygnału referencyjnego.
Przykład: analiza modalna 3D-Full-Body łopatki turbiny
Pomiar demonstracyjny przedstawia przebieg procesu na przykładzie łopatki turbiny o wymiarach około 30 × 10 cm. Łopatkę turbiny zamocowano i wzbudzono za pomocą zautomatyzowanego młotka modalnego. Trzy urządzenia SMART Scan+ pracowały jako zsynchronizowany system 3D. Rejestrowały widoczne powierzchnie z sześciu skalibrowanych perspektyw wokół łopatki turbiny.
- Badany obiekt
- Zamocowana łopatka turbiny, ok. 30 × 10 cm
- System pomiarowy
- 3 × SMART Scan+ jako SMART 3D-Scan / konfiguracja 3D obejmująca cały obiekt
- Perspektywy
- 6 widoków skalibrowanych geometrycznie
- Punkty pomiarowe
- Około 800 punktów na modelu 3D
- Zakres częstotliwości
- Do około 30 kHz
- Wzbudzenie
- Wzbudzenie młotkiem z sygnałem referencyjnym
- Czas pomiaru
- Ok. 2 s na punkt; około 27 min samej rejestracji
- Czas kalibracji
- Ok. 3 min na perspektywę; łącznie około 18 min
- Łączny czas
- Około 45 min po zestawieniu układu, bez czasu wstępnego przygotowania
Wynik: postacie drgań całego obiektu w trzech kierunkach
Walidacja modeli FE i wyznaczanie odkształceń dynamicznych
Wizualizacja odkształceń dynamicznych
Na podstawie przestrzennie rozdzielczego pomiaru ruchu 3D sąsiednich punktów pomiarowych SMART Lab oblicza również odkształcenia dynamiczne. Pozwala to określić nie tylko częstotliwości rezonansowe, lecz także miejsca, w których odkształcenia są szczególnie duże. Pomiar bezkontaktowy uzupełnia klasyczne tensometry (DMS) i może ograniczyć ich liczbę w badaniach obejmujących całą powierzchnię.
Bezpośrednie porównanie pomiaru z symulacją
Ponieważ punkty pomiarowe są zdefiniowane na modelu 3D, można porównywać wyniki pomiaru i symulacji w tych samych położeniach. Szczególnie w przypadku postaci drgań o wyższych częstotliwościach i ograniczonym zasięgu przestrzennym widać, jak dobrze parametry materiałowe, warunki brzegowe i szczegóły geometrii w modelu odwzorowują rzeczywistość. Dane wspierają walidację modeli FE na kilka sposobów:
- eksperymentalne wyznaczanie częstotliwości własnych i parametrów modalnych
- porównywanie globalnych i lokalnych postaci drgań
- precyzyjne rozmieszczanie punktów pomiarowych w węzłach FE i obszarach krytycznych
- eksportowanie danych pomiarowych i geometrycznych do oprogramowania CAE i analizy modalnej
- wspomaganie aktualizacji modelu danymi eksperymentalnymi o wysokiej rozdzielczości przestrzennej
Mistuning, porównywanie komponentów i kontrola End-of-Line
Niewielkie różnice w geometrii, materiale, powłoce lub procesie produkcji zmieniają częstotliwości własne i postacie drgań poszczególnych łopatek turbiny. Takie odchylenia między nominalnie jednakowymi łopatkami turbiny określa się jako Mistuning (rozstrojenie). Jeśli położenia punktów pomiarowych są wyznaczane w sposób powtarzalny, można porównywać różne komponenty, poszczególne łopatki wirnika typu blisk, a także stan przed produkcją lub naprawą i po ich zakończeniu:
- Porównywanie częstotliwości własnych, charakterystyk częstotliwościowych i wybranych wskaźników postaci drgań
- Wykrywanie rozrzutu parametrów między nominalnie identycznymi łopatkami turbiny
- Kontrola po produkcji, nałożeniu powłoki lub naprawie
- Ponowne wykorzystywanie zdefiniowanych położeń punktów pomiarowych i procedur kontrolnych
- ocena zgodności z wymaganiami klienta na podstawie zatwierdzonych wartości granicznych
SMART Multi-Fiber: jednoczesne pomiary, elastyczna konfiguracja
Kontrola seryjna nie zawsze wymaga pełnego skanowania obejmującego około 800 punktów. W zależności od wykrywanej wady i wymaganych parametrów wystarczy czasem kilka odpowiednio dobranych pozycji pomiarowych. Jednoczesny pomiar w wielu punktach pozwala skrócić czas kontroli.
W tym zastosowaniu SMART Multi-Fiber uzupełnia systemy skanujące. Do czterech Fiber Heads na urządzenie wykonuje pomiary synchronicznie, z zachowaniem prawidłowych relacji fazowych. Wiele systemów można połączyć w większy układ pomiarowy.
W zależności od konfiguracji dostępne są głowice pomiarowe z autofokusem, kompaktowe głowice pomiarowe lub 3D-Fiber-Heads. Można je stosować do pomiarów referencyjnych, pomiarów dróg przenoszenia drgań i pomiarów porównawczych, również przy ograniczonej przestrzeni lub w wymagających warunkach termicznych. Możliwe są także pomiary 3D w pojedynczym punkcie.
Inteligentne systemy pomiarowe do Twoich zadań kontrolnych
SMART Scan+
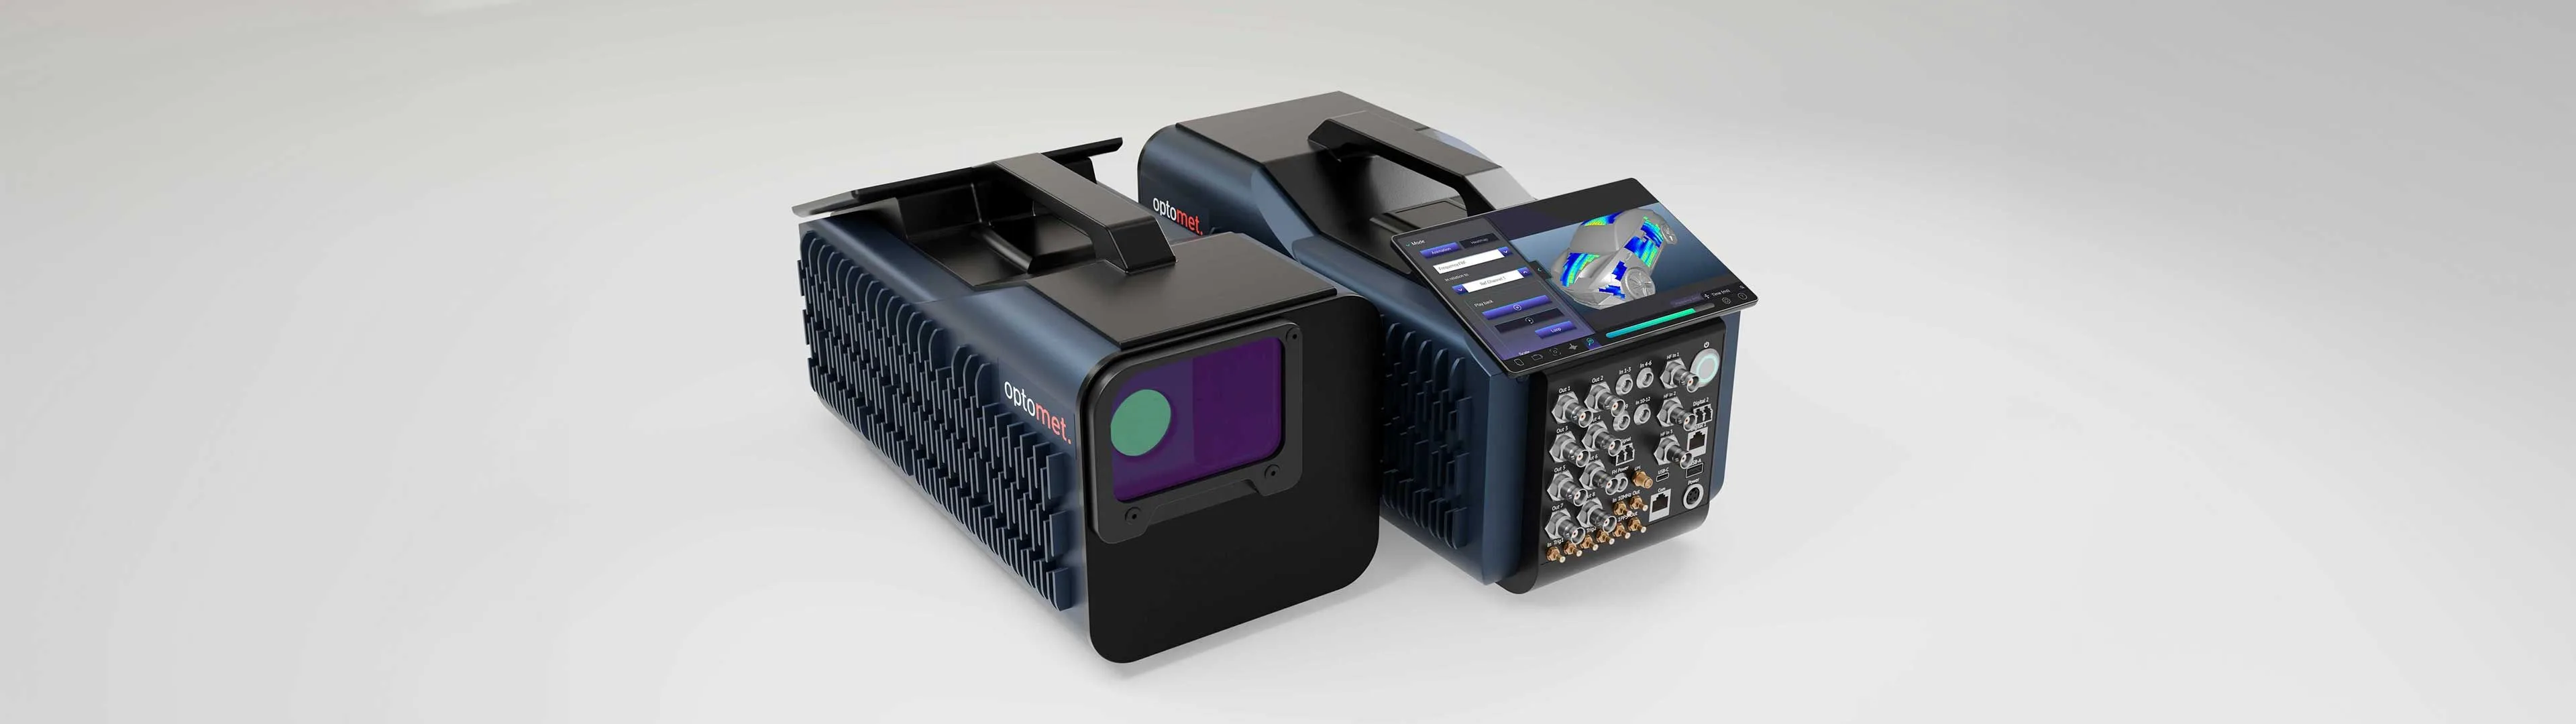
Pomiary powierzchniowe 1D: skanowanie o dużej gęstości punktów, analiza modalna, pomiary wirników typu blisk
View product
SMART 3D-Scan
Pomiary skanujące 3D: pełne wektory ruchu, podstawa do wyznaczania odkształceń
View product
SMART Full Body
Wiele perspektyw: pomiary złożonych łopatek turbin ze wszystkich stron w jednym projekcie
View product
Oprogramowanie SMART Lab
Wspólne oprogramowanie: model 3D, kalibracja, akwizycja danych, FRF, eksport
View product
SMART Multi-Fiber
Jednoczesne pomiary wielopunktowe: pomiary referencyjne, stałe punkty pomiarowe, pomiar 3D w jednym punkcie
View productNajczęściej zadawane pytania
Dlaczego do pomiaru 3D potrzebne są trzy wibrometry?
Każda wiązka laserowa mierzy prędkość ruchu wzdłuż swojego kierunku pomiarowego. Trzy zsynchronizowane wiązki o znanych kierunkach geometrycznych pozwalają na tej podstawie wyznaczyć ruch we wszystkich trzech kierunkach przestrzennych.
Jak przyporządkowuje się punkty pomiarowe do modelu FE?
Punkty pomiarowe definiuje się bezpośrednio na zaimportowanej geometrii 3D. Kalibracja kamery i laserów pozwala przyporządkować rzeczywisty element i wibrometry do tego samego układu współrzędnych.
Czy pomiary Full-Body wymagają stosowania techniki Stitching?
Nie. Dla każdej dodatkowej perspektywy wykonuje się ponowną kalibrację względem tego samego modelu 3D. Dzięki temu wszystkie punkty i wyniki są już zapisane we wspólnym układzie współrzędnych projektu.
Czy można wykonywać pomiary na gorących powierzchniach?
Tak, pod warunkiem zapewnienia ochrony głowicy pomiarowej i toru optycznego oraz wystarczającej ilości światła rozproszonego wstecznie. Możliwość wykonania pomiaru zależy od konfiguracji stanowiska pomiarowego i właściwości powierzchni.
Czy badanie można zautomatyzować?
Na potrzeby powtarzalnych badań można z wyprzedzeniem przygotować sekwencje pomiarowe, pozycje pomiarowe i wartości graniczne dostosowane do wymagań klienta. W razie potrzeby manipulowanie badanymi elementami i integrację z procesem realizujemy wspólnie z partnerami specjalizującymi się w automatyzacji.
Jaka strategia pomiarowa sprawdzi się w Państwa zastosowaniu?
Ile punktów pomiarowych potrzeba? Jaki zakres częstotliwości i jakie wymuszenie będą odpowiednie do danego zadania? Czy wystarczy pomiar 1D, czy system SMART 3D-Scan jest niezbędny? Do wstępnej oceny potrzebujemy informacji o rodzaju elementu, jego przybliżonych wymiarach, przewidywanym zakresie częstotliwości, warunkach badania i oczekiwanym wyniku.