Отчёт о применении
3D-анализ колебаний турбинных лопаток и блисков
Бесконтактное измерение собственных частот, форм колебаний и динамических деформаций с отображением результатов непосредственно на 3D-модели.
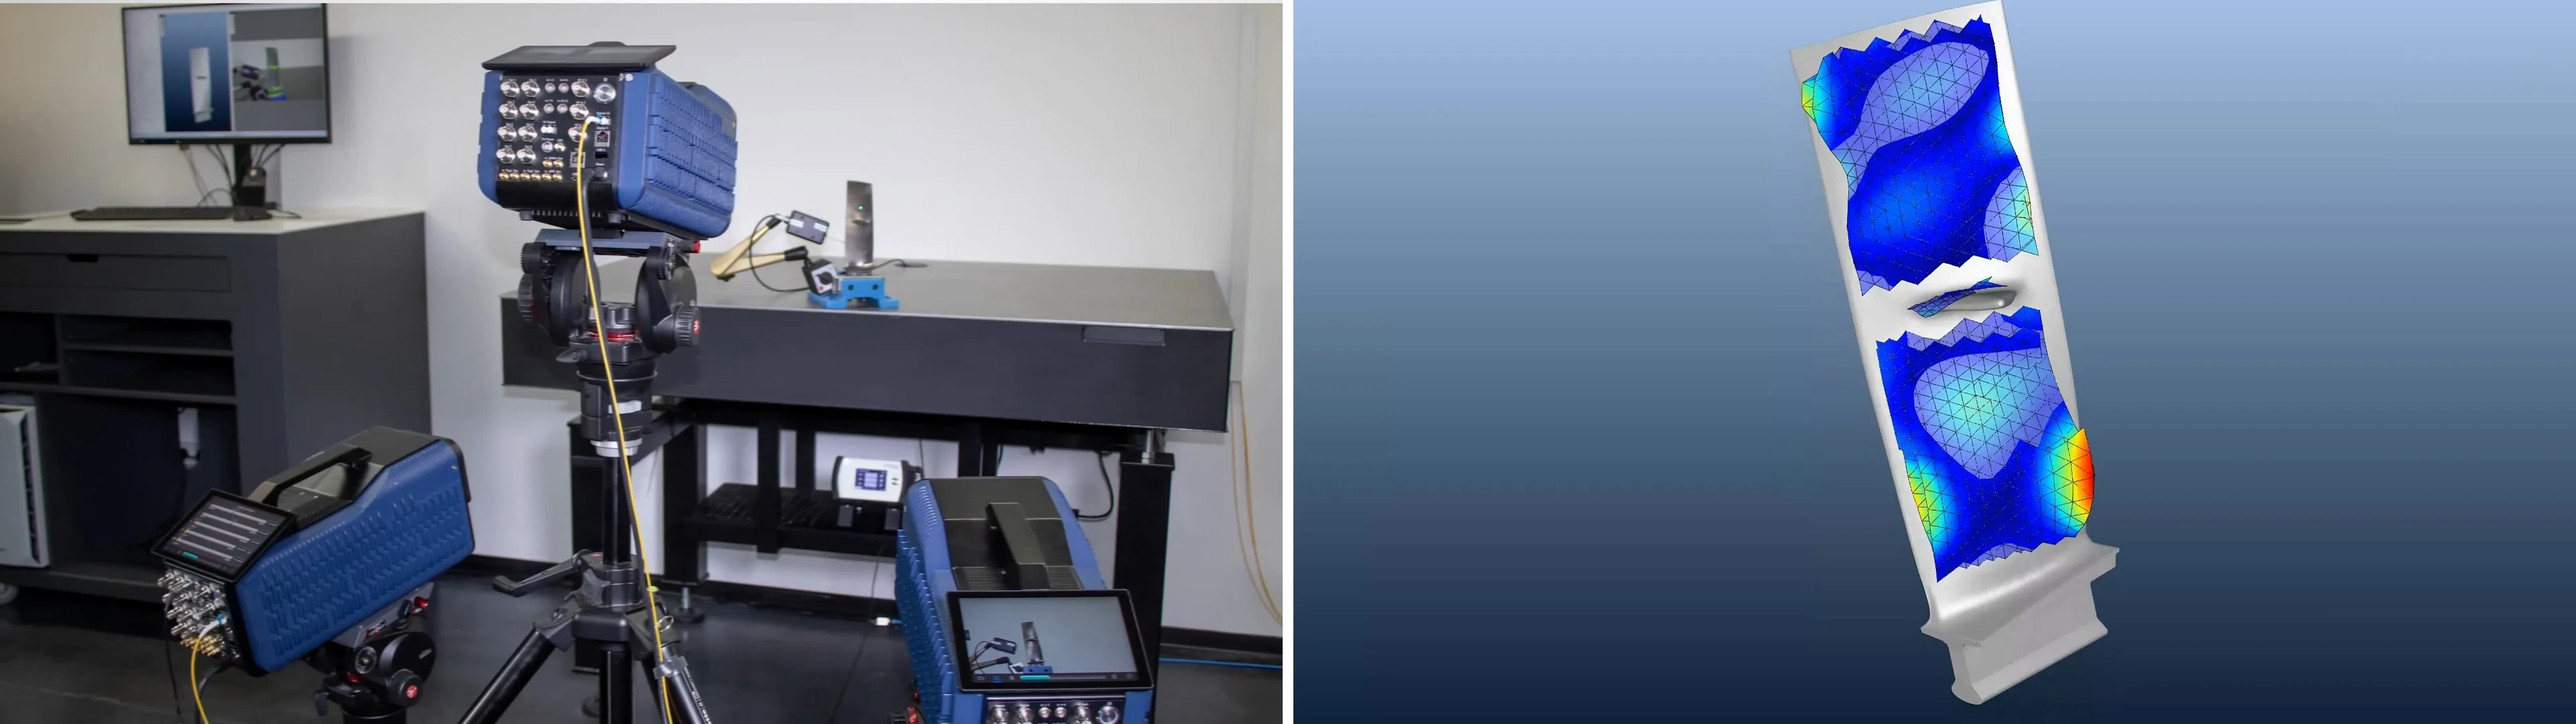
Лазерные доплеровские виброметры Optomet измеряют колебания турбинных и компрессорных лопаток точно и бесконтактно, в том числе при различных нагрузках и температурах. С помощью приборов серии SMART вы можете измерять движение в одном или трех пространственных направлениях. Измерения с разных ракурсов позволяют охватить турбинную лопатку со всех сторон. Результаты отображаются непосредственно на 3D-модели. В этом отчете представлен процесс измерения на примере турбинной лопатки и показано, как использовать полученные данные для анализа форм колебаний, сравнения с результатами моделирования и испытания деталей.
Зачем измерять трехмерные колебания по всей поверхности деталей турбины?
Переменные поля давления, тепловые нагрузки и многократные возбуждающие воздействия нагружают турбинные лопатки. Если частота возбуждения близка к одной из собственных частот, могут возникнуть сильные колебания. Они приводят к динамическим деформациям и могут вызывать критические напряжения в материале. Поэтому при проектировании недостаточно учитывать только статические нагрузки. Важны также трехмерные колебания и число циклов нагружения.
Почему нескольких точек измерения часто недостаточно
Низкочастотные глобальные формы колебаний часто можно выявить уже по нескольким точкам измерения. Однако с ростом частоты пространственная структура колебаний обычно усложняется. Локальные максимумы, узловые линии и связанные движения могут находиться между далеко расположенными друг от друга датчиками и поэтому оставаться незамеченными.
Измерения с помощью отдельных наклеиваемых датчиков имеют ограничения: они регистрируют колебания лишь в выбранных точках и могут влиять на колебательное поведение лёгких турбинных лопаток.
Высокая плотность точек измерения для выявления локальных форм колебаний
Сканирующие виброметры выполняют измерения в сотнях и тысячах произвольно задаваемых точек. Измерительную сетку можно адаптировать к геометрии, ожидаемой пространственной длине волны и значимым областям FE-модели. Это позволяет выявлять и пространственно локализованные формы колебаний в высокочастотном диапазоне.
Традиционные датчики
- Небольшое число точек измерения позволяет выявить глобальные моды. Локальные максимумы, узловые линии и связанные движения между датчиками часто остаются незамеченными.
- Датчики, клей и кабели изменяют динамические характеристики лёгких или тонкостенных турбинных лопаток.
- Компоненты требуют подготовки и подключения кабелей.
- На раскалённых поверхностях невозможно закрепить датчики, а при больших амплитудах они могут отклеиться.
Сканирующая лазерная виброметрия
- Сотни и тысячи произвольно задаваемых точек измерения с учётом геометрии, ожидаемой длины волны и FE-модели. Это позволяет выявлять и локальные моды в высокочастотном диапазоне.
- Нет добавленной массы датчиков и усилий от кабелей: собственные частоты и формы колебаний остаются неизменными.
- Измерения можно проводить практически на любых поверхностях без предварительной подготовки; светоотражающая плёнка, как правило, не нужна.
- Можно измерять колебания даже раскалённых компонентов и колебания с очень большими амплитудами. Ни один другой принцип измерения вибрации не обеспечивает динамический диапазон 220 dB и диапазон измерений 0–50 MHz.
Процесс измерения: от 3D-модели к измерению
Чтобы регистрировать и пространственно локализованные формы колебаний, точки измерения непосредственно на 3D-геометрии задаются заранее. CAD-модель или конечно-элементная модель (FE-модель) служит основой для общей системы координат. Это позволяет однозначно сопоставлять точки измерения, направления измерения и результаты.
Подготовка измерений начинается на CAD- или FE-модели, ещё до работы с изображением камеры. На этой цифровой геометрии точки измерения задаются там, где они впоследствии потребуются для сравнения с результатами моделирования.
Задать точки измерения
На 3D-геометрии задаются области измерения и плотность точек. Точки измерения можно создавать автоматически, а затем корректировать по необходимости. Это позволяет даже на криволинейных поверхностях сформировать измерительную сетку с охватом 360° и равномерным шагом. Узлы конечно-элементной модели можно напрямую использовать как точки измерения.
Совместить изображение с камеры и 3D-модель
Геометрическая калибровка выполняется в два этапа. Сначала алгоритм автоматически совмещает 3D-геометрию с изображением реальной детали, полученным с камеры.
Направить лазеры
Затем заданные калибровочные точки переносятся с 3D-модели на реальную деталь. Лазеры автоматически направляются на эти точки. При этом определяется их пространственное положение относительно турбинной лопатки. Для каждой сканирующей измерительной головки это занимает несколько минут. Настройка всей 3D-системы занимает примерно от 3 до 10 минут.
Создать цифровую модель
В результате турбинная лопатка, измерительные головки, линии визирования и точки измерения располагаются в единой системе координат.
Возбудить колебания лопатки
Колебания турбинной лопатки возбуждаются импульсным молотком, автоматизированным модальным молотком, вибровозбудителем или акустически. Опорный сигнал позволяет рассчитывать частотные передаточные функции (FRF). В приведённом примере этот сигнал поступает от датчика силы в модальном молотке.
Контролировать данные в реальном времени
Уже в ходе измерения SMART Lab отображает временные данные, опорный сигнал, ход измерения и анимацию колебаний в уже измеренных точках. Это позволяет своевременно проверить качество сигнала и настройки.
Анализировать частотные характеристики и формы колебаний
На основе измерительных и опорных сигналов SMART Lab рассчитывает частотные передаточные функции (FRF) для всех точек и направлений измерения. Для каждой выбранной частоты соответствующую форму колебаний можно представить в виде анимации непосредственно на модели детали. Это также возможно для резонансных частот. Анализ можно выполнять как по пространственным направлениям x, y и z, так и по направлениям лазерных лучей u, v и w — в каждом случае относительно опорного сигнала.
Пример: 3D-модальный анализ всей поверхности турбинной лопатки
Демонстрационное измерение показывает процесс на примере турбинной лопатки размером около 30 × 10 cm. Лопатку турбины закрепили и возбуждали её колебания автоматизированным модальным молотком. Три SMART Scan+ работали как синхронизированная 3D-система. Они измеряли видимые поверхности с шести калиброванных ракурсов вокруг лопатки турбины.
- Объект испытаний
- Закреплённая лопатка турбины, около 30 × 10 cm
- Измерительная система
- 3 × SMART Scan+ в конфигурации SMART 3D-Scan / Full-Body-3D
- Ракурсы
- 6 геометрически калиброванных ракурсов
- Точки измерения
- Около 800 точек на 3D-модели
- Диапазон частот
- Примерно до 30 kHz
- Возбуждение
- Возбуждение ударным молотком с опорным сигналом
- Время измерения
- Около 2 s на точку; около 27 min на сбор данных
- Время калибровки
- Около 3 min на ракурс; около 18 min в общей сложности
- Общая продолжительность
- Около 45 min после сборки установки, без учёта первоначальной подготовки
Результат: формы колебаний со всех сторон и в трёх направлениях
Валидация FE-моделей и определение динамических деформаций
Визуализация динамических деформаций
На основе пространственно разрешённых данных о 3D-движении соседних точек измерения SMART Lab также рассчитывает динамические деформации. Это позволяет выявлять не только резонансные частоты, но и участки с особенно высокими деформациями. Бесконтактные измерения дополняют традиционные тензодатчики (DMS) и позволяют сократить их количество при исследовании всей поверхности.
Прямое сравнение результатов измерений и моделирования
Поскольку точки измерения заданы на 3D-модели, можно сравнивать результаты измерений и моделирования в одних и тех же точках. Особенно для высокочастотных и локализованных форм колебаний это позволяет оценить, насколько точно параметры материала, граничные условия и геометрические детали модели отражают реальность. Полученные данные помогают выполнять валидацию FE-моделей несколькими способами:
- экспериментально определять собственные частоты и модальные параметры
- сравнивать глобальные и локальные формы колебаний
- целенаправленно размещать точки измерения в узлах FE-модели и критических областях
- экспортировать данные измерений и геометрии в CAE-системы и программы модального анализа
- уточнять модель с помощью экспериментальных данных с высоким пространственным разрешением
Mistuning, сравнение деталей и контроль в конце производственной линии
Небольшие различия в геометрии, материале, покрытии или технологии изготовления изменяют собственные частоты и формы колебаний отдельных турбинных лопаток. Такие отклонения между номинально одинаковыми турбинными лопатками обозначаются термином Mistuning (расстройка). Воспроизводимое задание точек измерения позволяет сравнивать различные детали, отдельные лопатки моноколеса, а также их состояние до и после изготовления или ремонта:
- Сравнение собственных частот, частотных характеристик и выбранных параметров форм колебаний
- Выявление разброса характеристик номинально одинаковых турбинных лопаток
- Контроль после изготовления, нанесения покрытия или ремонта
- Повторное использование заданных точек измерения и процедур контроля
- оценка «годен/не годен» по требованиям заказчика на основе утверждённых предельных значений
SMART Multi-Fiber: одновременные измерения, гибкая конфигурация
Для серийных испытаний не всегда требуется полное сканирование примерно по 800 точкам. В зависимости от выявляемого дефекта и необходимых показателей может быть достаточно нескольких целенаправленно выбранных точек измерения. Одновременные измерения в нескольких точках позволяют сократить время испытаний.
Для этих задач SMART Multi-Fiber дополняет сканирующие системы. До четырёх Fiber Heads на одном приборе выполняют измерения синхронно и с сохранением фазовых соотношений. Несколько систем можно объединить в более крупный измерительный комплекс.
В зависимости от конфигурации доступны измерительные головки с автофокусом, компактные измерительные головки или 3D-Fiber-Heads. Их можно использовать для опорных и сравнительных измерений, а также для измерений путей передачи вибрации, в том числе в ограниченном пространстве или в сложных температурных условиях. Также возможны 3D-измерения в одной точке.
Интеллектуальные измерительные системы для ваших испытательных задач
SMART Scan+
1D-измерения по поверхности: сканирование с высокой плотностью точек, модальный анализ, измерения блисков
View product
SMART Full Body
Несколько ракурсов: измерение турбинных лопаток сложной формы со всех сторон в рамках одного проекта
View product
Программное обеспечение SMART Lab
Единое программное обеспечение: 3D-модель, калибровка, сбор данных, FRF, экспорт
View product
SMART Multi-Fiber
Одновременные измерения в нескольких точках: опорные измерения, фиксированные точки измерения, 3D-измерения в одной точке
View productЧасто задаваемые вопросы
Почему для 3D-измерения нужны три виброметра?
Каждый лазерный луч измеряет скорость движения вдоль своего направления измерения. Три синхронизированных луча с геометрически известными направлениями позволяют определить движение по всем трём пространственным осям.
Как точки измерения сопоставляются с FE-моделью?
Точки измерения задаются непосредственно на импортированной 3D-геометрии. Калибровка камеры и лазеров позволяет привязать реальную деталь и виброметры к единой системе координат.
Требуется ли сшивка данных (Stitching) при измерениях Full-Body?
Нет. Для каждого дополнительного ракурса выполняется калибровка относительно той же 3D-модели. Поэтому все точки и результаты уже находятся в единой системе координат проекта.
Возможны ли измерения на горячих поверхностях?
Да, если измерительная головка и оптический тракт защищены, а интенсивность обратно рассеянного света достаточна. Возможность измерения в конкретном случае зависит от испытательной установки и свойств поверхности.
Можно ли автоматизировать испытания?
Для повторяющихся испытаний можно заранее настроить последовательности измерений, измерительные позиции и предельные значения в соответствии с требованиями заказчика. При необходимости перемещение деталей и интеграция в технологический процесс реализуются совместно с партнёрами по автоматизации.
Какая стратегия измерений подходит для вашей задачи?
Сколько точек измерения необходимо? Какой частотный диапазон и какой способ возбуждения подходят для задачи? Достаточно ли 1D-измерения или без SMART 3D-Scan не обойтись? Для предварительной оценки нам помогут сведения о типе детали, её примерных размерах, ожидаемом частотном диапазоне, условиях испытаний и желаемом результате.