Anwendungsbericht
3D-Schwingungsanalyse für Turbinenschaufeln und Blisks
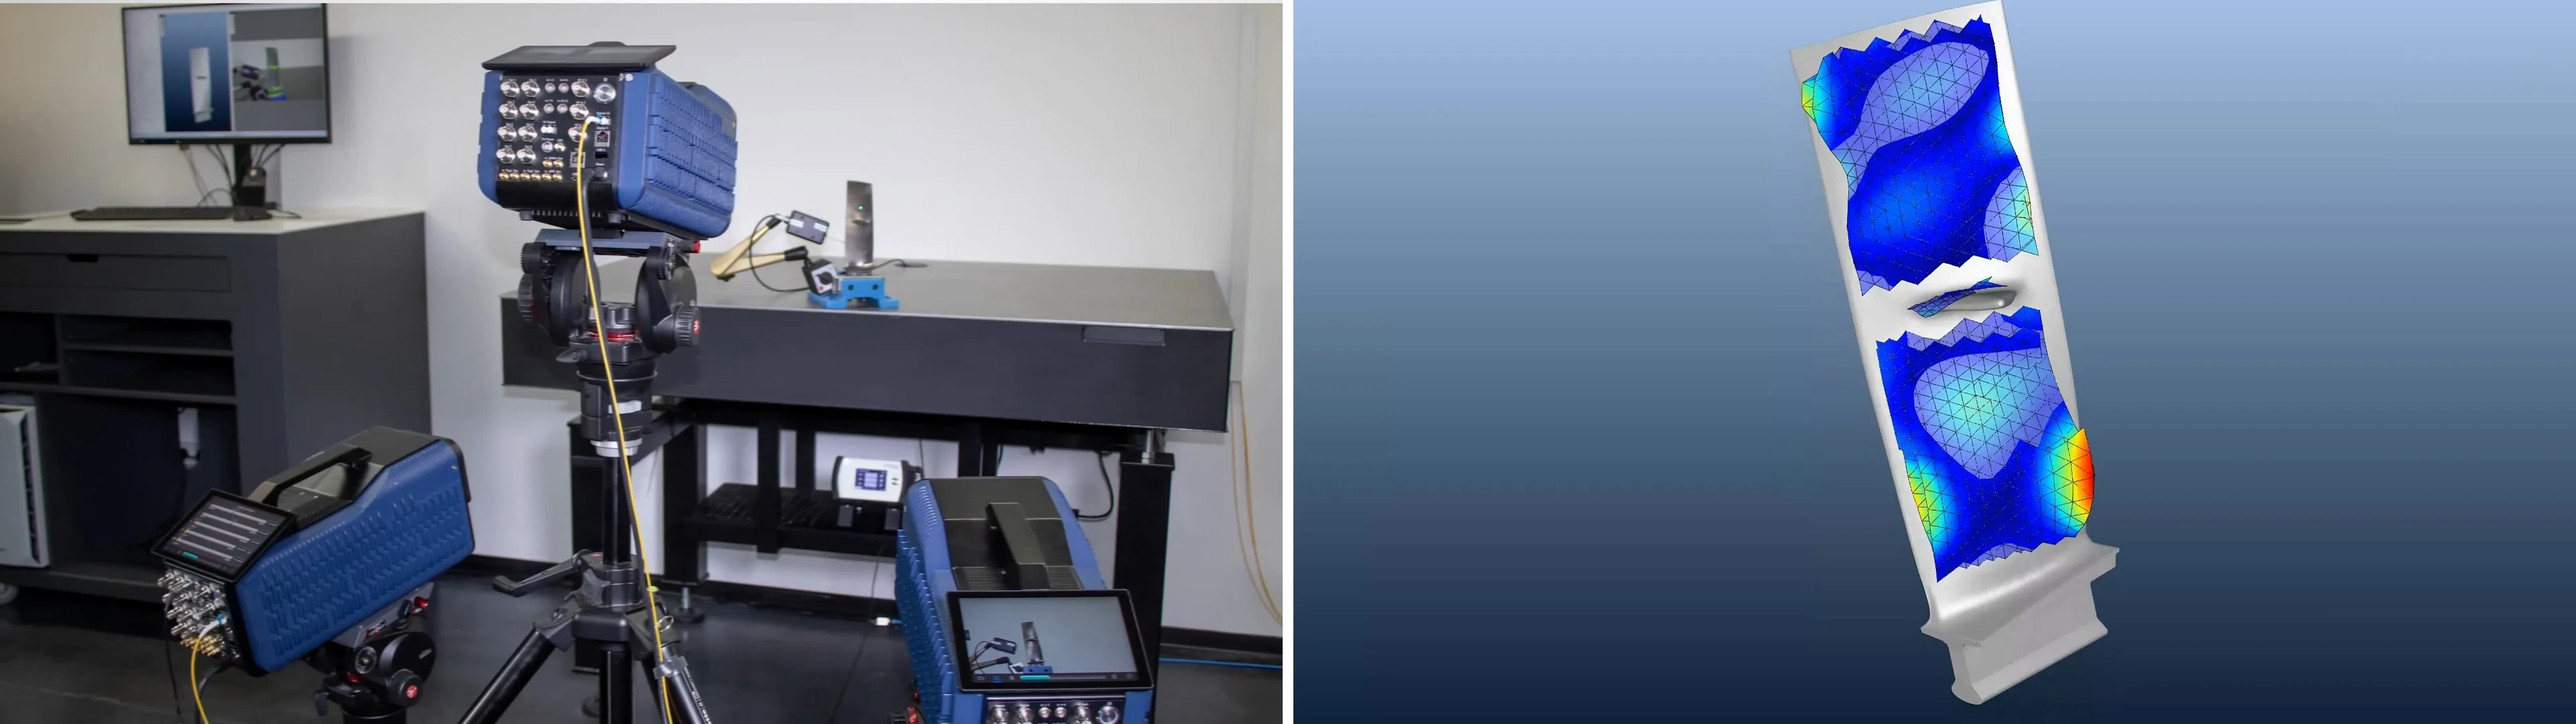
Eigenfrequenzen, Schwingungsformen und dynamische Dehnungen berührungslos erfassen und direkt auf dem 3D-Modell darstellen.
Laser-Doppler-Vibrometer von Optomet messen Schwingungen an Turbinen- und Verdichterschaufeln präzise und berührungslos, auch unter verschiedenen Last- und Temperaturbedingungen. Mit der SMART Serie erfassen Sie die Bewegung in einer oder in drei Raumrichtungen. Messungen aus mehreren Perspektiven bilden die Turbinenschaufel rundum ab. Die Ergebnisse werden direkt auf dem 3D-Modell dargestellt. Dieser Bericht zeigt den Messablauf an einer Turbinenschaufel und erklärt, wie sich die Daten für die Analyse von Schwingungsformen, den Vergleich mit Simulationen und die Bauteilprüfung nutzen lassen.
Warum Schwingungen an Turbinenbauteilen flächenhaft und dreidimensional messen?
Wechselnde Druckfelder, thermische Lasten und wiederholte Anregungen beanspruchen Turbinenschaufeln. Liegt eine Anregungsfrequenz nahe einer Eigenfrequenz, können starke Schwingungen entstehen. Sie führen zu dynamischen Dehnungen und können kritische Spannungen im Material verursachen. Für die Auslegung reicht es deshalb nicht, nur statische Lasten zu betrachten. Entscheidend sind auch die dreidimensionalen Schwingungen und die Anzahl der Belastungszyklen.
Warum wenige Sensorpunkte häufig nicht ausreichen
Niederfrequente, globale Schwingungsformen lassen sich häufig schon mit wenigen Messpositionen erkennen. Mit steigender Frequenz werden die räumlichen Schwingungsstrukturen jedoch typischerweise komplexer. Lokale Maxima, Knotenlinien und gekoppelte Bewegungen können zwischen weit auseinanderliegenden Sensorpositionen liegen und dadurch unentdeckt bleiben.
Messungen mit einzelnen, aufgeklebten Sensoren stoßen dabei an Grenzen: Sie erfassen nur ausgewählte Positionen und können das Schwingungsverhalten leichter Turbinenschaufeln beeinflussen.
Hohe Messpunktdichte für lokale Schwingungsformen
Scanning-Vibrometer erfassen hunderte bis tausende frei definierbare Messpositionen. Das Messraster lässt sich an die Geometrie, die erwartete räumliche Wellenlänge und die relevanten Bereiche des FE-Modells anpassen. So werden auch örtlich begrenzte Schwingungsformen im höheren Frequenzbereich sichtbar.
Klassische Sensoren
- Wenige Messpositionen erkennen globale Moden. Lokale Maxima, Knotenlinien und gekoppelte Bewegungen bleiben zwischen den Sensoren oft unentdeckt.
- Aufnehmer, Klebstoff und Kabel verändern leichte oder dünnwandige Turbinenschaufeln.
- Bauteile müssen verkabelt und vorbereitet werden.
- Auf glühenden Oberflächen lassen sich keine Aufnehmer befestigen, und bei großen Amplituden können sie sich lösen.
Scanning-Laservibrometrie
- Hunderte bis tausende frei definierbare Messpunkte, angepasst an Geometrie, erwartete Wellenlänge und FE-Modell. So werden auch lokale Moden im höheren Frequenzbereich sichtbar.
- Keine Sensormasse, keine Kabelkräfte: Eigenfrequenzen und Schwingungsformen bleiben unbeeinflusst.
- Nahezu alle Oberflächen lassen sich ohne Präparation messen, Reflektorfolie ist in der Regel nicht nötig.
- Auch glühende Bauteile und größte Amplituden lassen sich messen. 220 dB Dynamikbereich und 0–50 MHz Messbereich erreicht kein anderes Schwingungsmessprinzip.
Messablauf: vom 3D-Modell zur Messung
Damit auch örtlich begrenzte Schwingungsformen erfasst werden, werden die Messpunkte direkt auf der 3D-Geometrie festgelegt. Das CAD-Modell oder Finite-Elemente-Modell (FE-Modell) liefert dafür ein gemeinsames Koordinatensystem. Messpunkte, Messrichtungen und Ergebnisse lassen sich so eindeutig zuordnen.
Die Messvorbereitung beginnt auf dem CAD- oder FE-Modell, nicht erst im Kamerabild. Auf dieser digitalen Geometrie werden die Messpunkte dort festgelegt, wo sie später für den Vergleich mit der Simulation gebraucht werden.
Messpunkte definieren
Auf der 3D-Geometrie werden Messbereiche und Punktdichte festgelegt. Die Messpunkte lassen sich automatisch erzeugen und anschließend gezielt anpassen. So entsteht auch auf gekrümmten Flächen ein 360°-Messgitter mit gleichmäßigen Abständen. Knoten aus dem FE-Modell lassen sich direkt als Messpunkte übernehmen.
Kamerabild und 3D-Modell abgleichen
Die geometrische Kalibrierung erfolgt in zwei Schritten. Zuerst gleicht ein Algorithmus die 3D-Geometrie automatisch mit dem Kamerabild des realen Bauteils ab.
Laser ausrichten
Anschließend werden definierte Kalibrierpunkte aus dem 3D-Modell auf das reale Bauteil übertragen. Die Laser richten sich automatisch auf diese Punkte aus. Dabei wird ihre räumliche Beziehung zur Turbinenschaufel bestimmt. Das dauert pro Scanning-Messkopf wenige Minuten. Ein vollständiger 3D-Aufbau ist in etwa 3 bis 10 Minuten ausgerichtet.
Digitales Abbild erzeugen
Turbinenschaufel, Messköpfe, Sichtlinien und Messpunkte liegen anschließend in einem gemeinsamen Koordinatensystem.
Schaufel anregen
Die Turbinenschaufel wird mit einem Impulshammer, einem automatisierten Modalhammer, einem Shaker oder akustisch angeregt. Ein Referenzsignal ermöglicht die Berechnung der Frequenzgangfunktionen (FRF). Im gezeigten Beispiel liefert die Kraftmessdose im Modalhammer dieses Signal.
Daten live kontrollieren
Schon während der Messung zeigt SMART Lab die Zeitdaten, das Referenzsignal, den Messfortschritt und Animationen der bereits gemessenen Punkte. So lassen sich Signalqualität und Einstellungen frühzeitig prüfen.
Frequenzgänge und Schwingungsformen auswerten
Aus Mess- und Referenzsignalen berechnet SMART Lab die Frequenzgangfunktionen (FRF) für alle Messpunkte und Richtungen. Für jede ausgewählte Frequenz lässt sich die zugehörige Schwingungsform direkt auf dem Bauteilmodell animieren. Das gilt auch für die Resonanzfrequenzen. Die Auswertung ist sowohl in den Raumrichtungen x, y und z als auch entlang der Laserrichtungen u, v und w möglich, jeweils bezogen auf das Referenzsignal.
Beispiel: 3D-Full-Body-Modalanalyse einer Turbinenschaufel
Eine Demonstrationsmessung zeigt den Ablauf an einer etwa 30 × 10 cm großen Turbinenschaufel. Die Turbinenschaufel wurde eingespannt und mit einem automatisierten Modalhammer angeregt. Drei SMART Scan+ arbeiteten als synchronisiertes 3D-System. Sie erfassten die sichtbaren Oberflächen aus sechs kalibrierten Perspektiven rund um die Turbinenschaufel.
- Prüfobjekt
- Eingespannte Turbinenschaufel, ca. 30 × 10 cm
- Messsystem
- 3 × SMART Scan+ als SMART 3D-Scan / Full-Body-3D-Aufbau
- Perspektiven
- 6 geometrisch kalibrierte Ansichten
- Messpunkte
- Rund 800 Punkte auf dem 3D-Modell
- Frequenzbereich
- Bis etwa 30 kHz
- Anregung
- Hammeranregung mit Referenzsignal
- Messzeit
- Ca. 2 s je Punkt; rund 27 min reine Erfassung
- Kalibrierzeit
- Ca. 3 min je Perspektive; rund 18 min insgesamt
- Gesamtdauer
- Rund 45 min nach Aufbau, ohne initiale Rüstzeit
Das Ergebnis: Schwingungsformen rundum und in drei Richtungen
FE-Modelle validieren und dynamische Dehnung bestimmen
Dynamische Dehnung sichtbar machen
Aus der räumlich aufgelösten 3D-Bewegung benachbarter Messpunkte berechnet SMART Lab auch dynamische Dehnungen. Damit werden neben den Resonanzfrequenzen auch die Stellen sichtbar, an denen die Dehnung besonders groß ist. Die berührungslose Messung ergänzt klassische Dehnungsmessstreifen (DMS) und kann deren Anzahl bei flächenhaften Untersuchungen reduzieren.
Messung und Simulation direkt vergleichen
Weil die Messpunkte auf dem 3D-Modell definiert sind, lassen sich Messung und Simulation an denselben Positionen vergleichen. Gerade bei höherfrequenten und örtlich begrenzten Schwingungsformen wird erkennbar, wie gut Materialparameter, Randbedingungen und Geometriedetails im Modell die Realität abbilden. Die Daten unterstützen die FE-Modellvalidierung auf mehreren Wegen:
- Eigenfrequenzen und modale Parameter experimentell bestimmen
- globale und lokale Schwingungsformen vergleichen
- Messpunkte gezielt an FE-Knoten und kritischen Bereichen ausrichten
- Mess- und Geometriedaten für CAE- und Modalsoftware exportieren
- Modellaktualisierung mit räumlich hochaufgelösten Versuchsdaten unterstützen
Mistuning, Bauteilvergleich und End-of-Line-Prüfung
Kleine Unterschiede in Geometrie, Material, Beschichtung oder Fertigung verändern die Eigenfrequenzen und Schwingungsformen einzelner Turbinenschaufeln. Solche Abweichungen zwischen nominell gleichen Turbinenschaufeln werden als Mistuning bezeichnet. Werden die Messpositionen reproduzierbar festgelegt, lassen sich verschiedene Bauteile, einzelne Turbinenschaufeln eines Blisks sowie Zustände vor und nach Fertigung oder Reparatur vergleichen:
- Vergleich von Eigenfrequenzen, Frequenzgängen und ausgewählten Formkennwerten
- Erkennung von Streuungen zwischen nominell identischen Turbinenschaufeln
- Prüfung nach Fertigung, Beschichtung oder Reparatur
- Wiederverwendung definierter Messpositionen und Prüfabläufe
- kundenspezifische Gut-/Schlecht-Bewertung anhand freigegebener Grenzwerte
SMART Multi-Fiber: simultan messen, flexibel konfigurieren
Für die Serienprüfung ist nicht immer ein vollständiger Scan mit rund 800 Punkten erforderlich. Je nach gesuchtem Fehler und den benötigten Kennwerten können wenige gezielt gewählte Messpositionen ausreichen. Werden mehrere Punkte gleichzeitig gemessen, lässt sich die Prüfzeit verkürzen.
Dafür ergänzt SMART Multi-Fiber die Scanning-Systeme. Bis zu vier Fiber Heads pro Gerät messen synchron und phasenrichtig. Mehrere Systeme lassen sich zu einem größeren Messverbund verbinden.
Je nach Konfiguration stehen Messköpfe mit Autofokus, kompakte Messköpfe oder 3D-Fiber-Heads zur Verfügung. Sie lassen sich für Referenz-, Transferpfad- und Vergleichsmessungen einsetzen, auch bei wenig Platz oder unter thermisch anspruchsvollen Bedingungen. Ebenso sind 3D-Messungen an einem einzelnen Punkt möglich.
Smarte Messsysteme für Ihre Prüfaufgabe
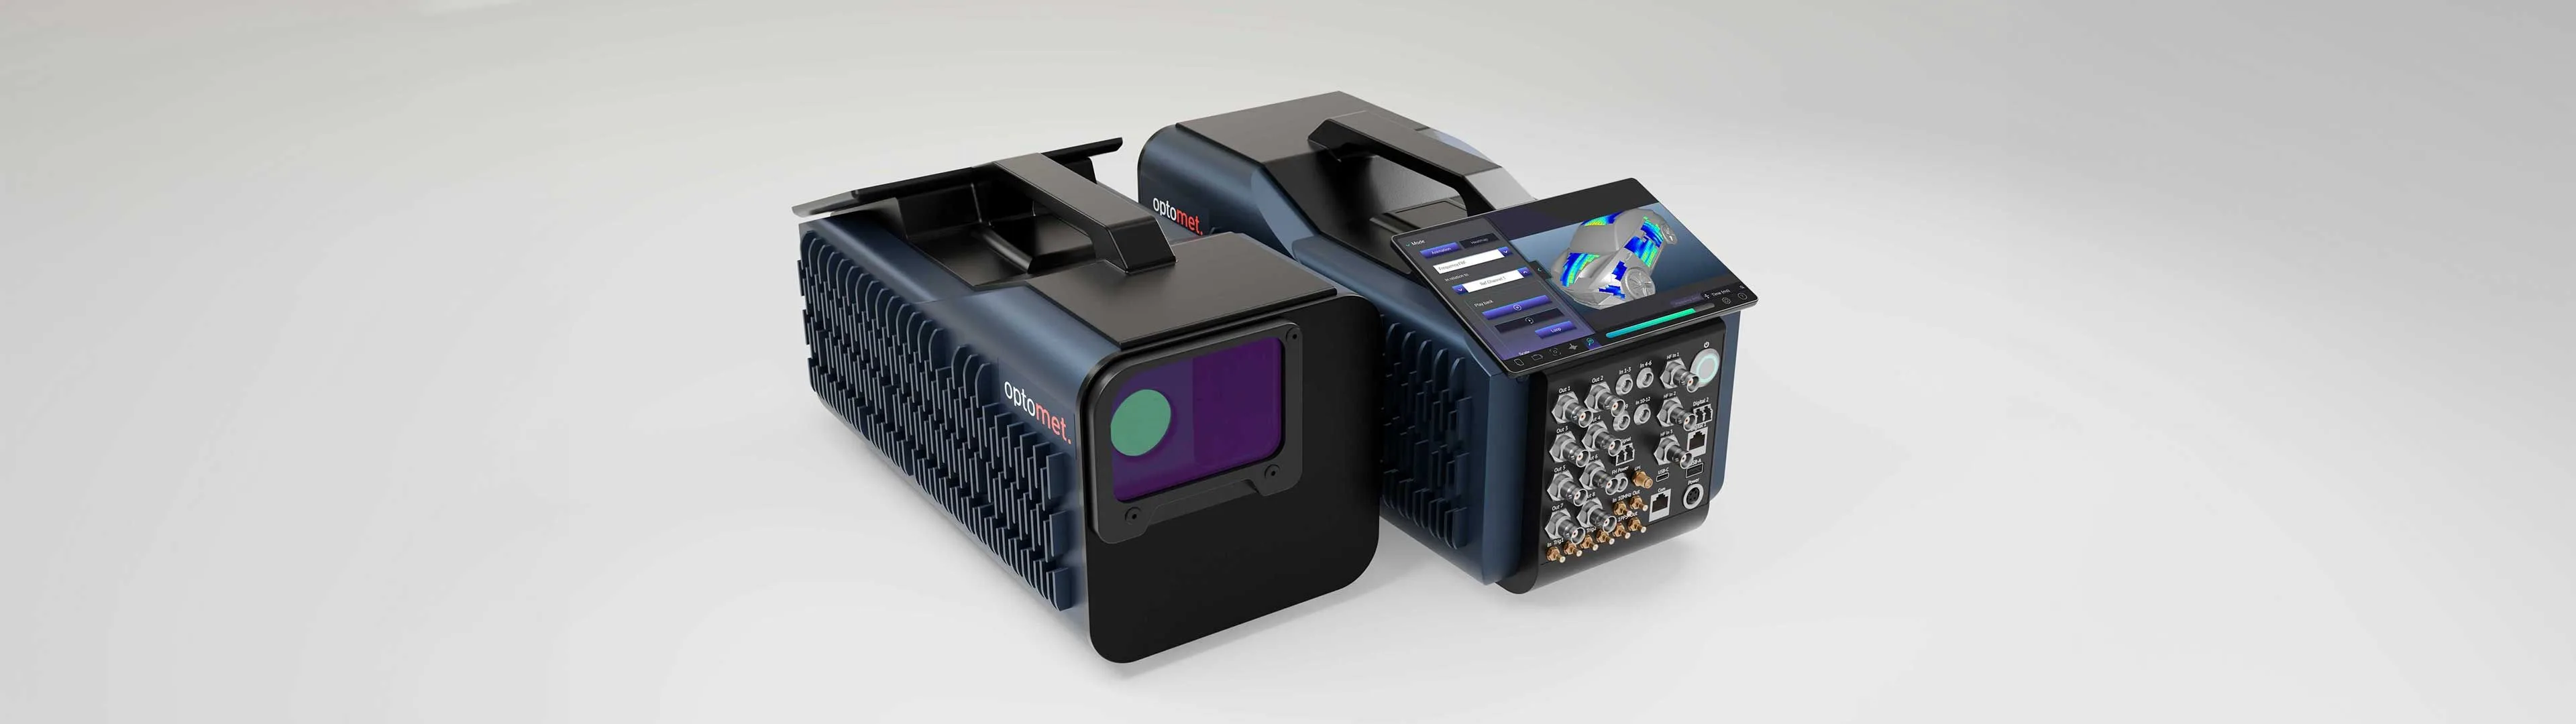

SMART Full Body
Mehrere Perspektiven: Rundumerfassung komplexer Turbinenschaufeln in einem Projekt
Zum Produkt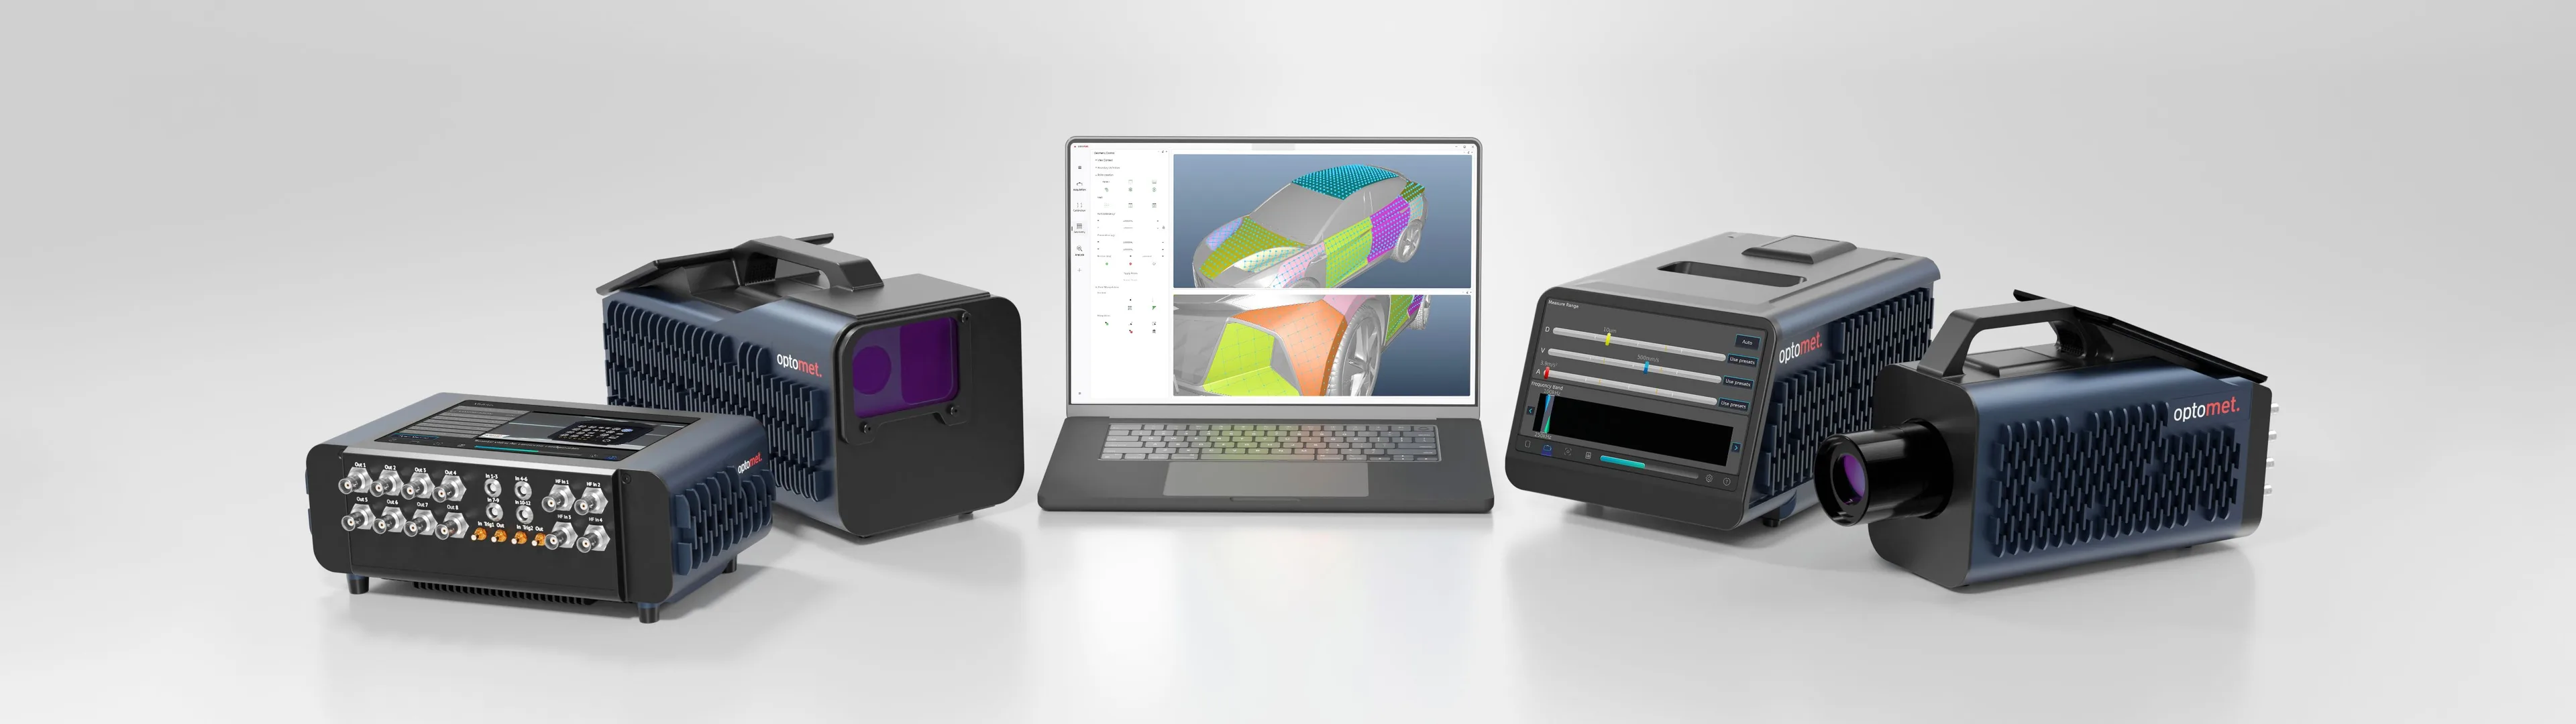
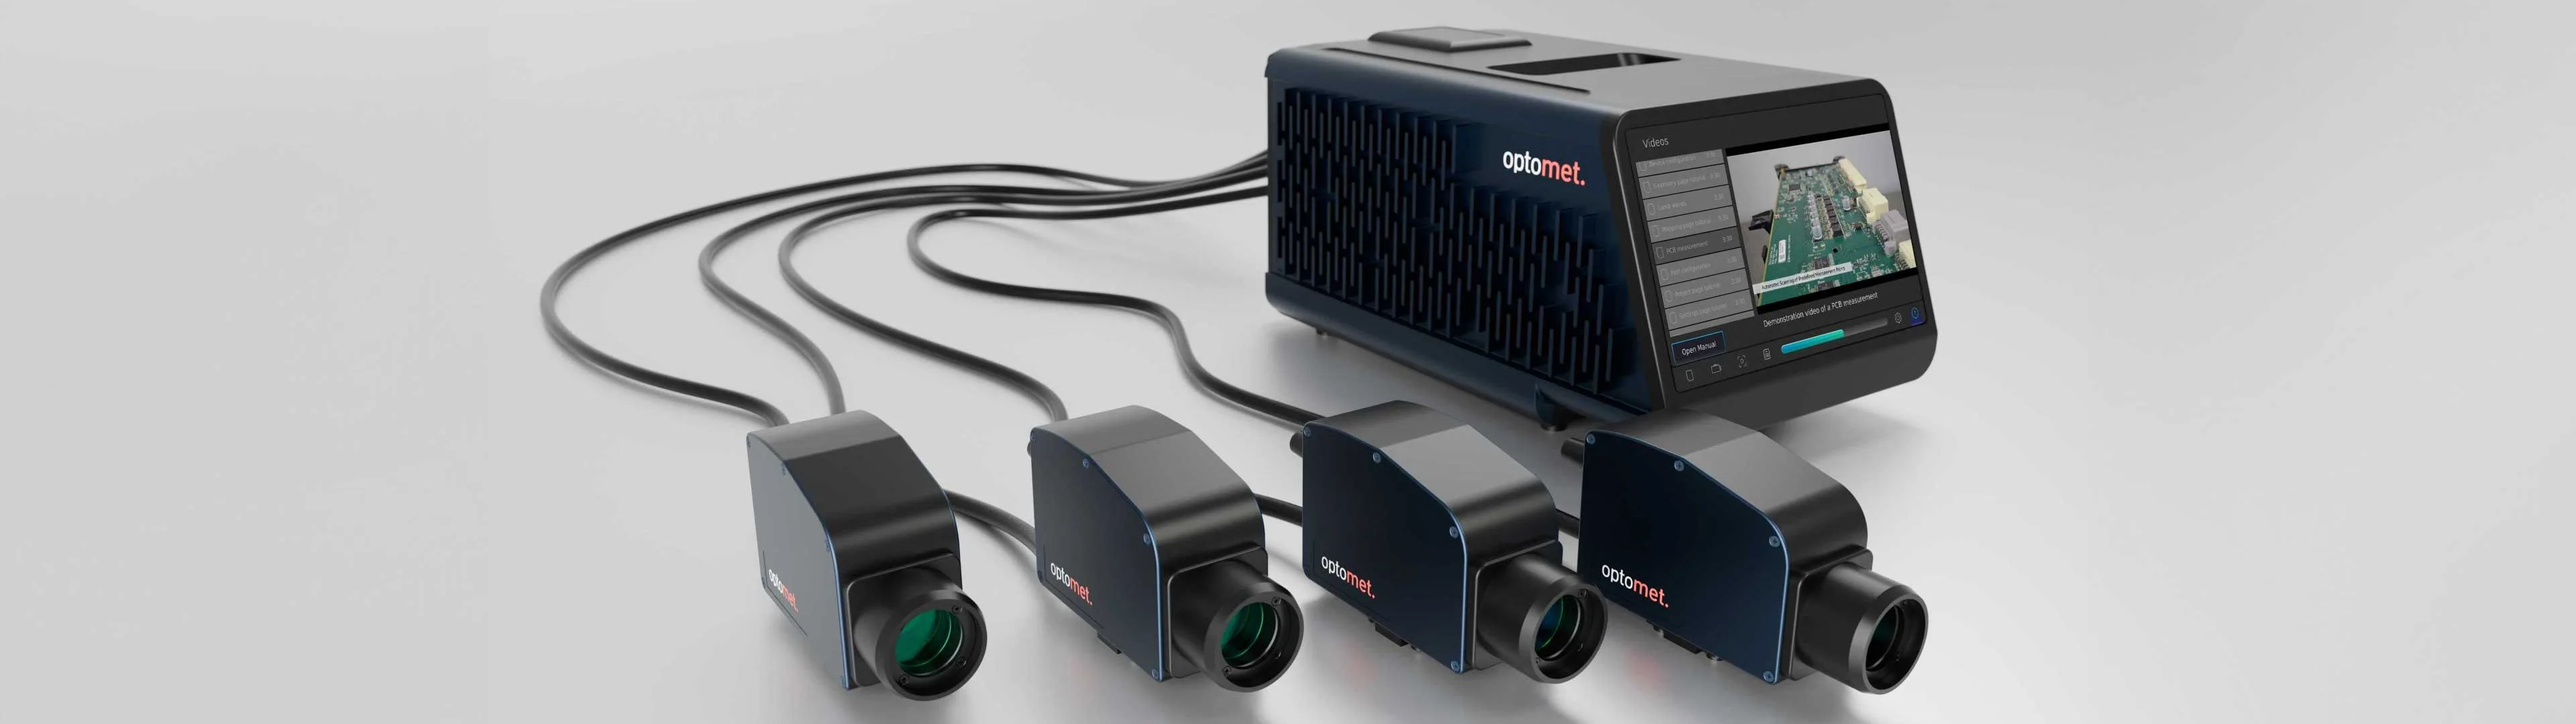
SMART Multi-Fiber
Simultane Multipoint-Messung: Referenzen, feste Messpunkte, 3D-Einpunktmessung
Zum ProduktHäufige Fragen
Warum werden drei Vibrometer für eine 3D-Messung benötigt?
Jeder Laserstrahl misst die Bewegungsgeschwindigkeit entlang seiner Messrichtung. Drei synchronisierte Strahlen aus geometrisch bekannten Richtungen ermöglichen es, daraus die Bewegung in allen drei Raumrichtungen zu bestimmen.
Wie werden Messpunkte dem FE-Modell zugeordnet?
Die Messpunkte werden direkt auf der importierten 3D-Geometrie definiert. Durch die Kalibrierung von Kamera und Lasern werden das reale Bauteil und die Vibrometer demselben Koordinatensystem zugeordnet.
Ist für Full-Body-Messungen Stitching erforderlich?
Nein. Zusätzliche Perspektiven werden erneut zum selben 3D-Modell kalibriert. Alle Punkte und Ergebnisse liegen dadurch bereits im gemeinsamen Projektkoordinatensystem.
Sind Messungen an heißen Oberflächen möglich?
Ja, sofern Messkopf und optischer Pfad geschützt sind und ausreichend rückgestreutes Licht verfügbar ist. Die konkrete Machbarkeit hängt vom Prüfaufbau und der Oberfläche ab.
Kann die Prüfung automatisiert werden?
Messabläufe, Messpositionen und kundenspezifische Grenzwerte lassen sich für wiederkehrende Prüfungen vorbereiten. Handling und Prozessintegration werden bei Bedarf gemeinsam mit Automatisierungspartnern umgesetzt.
Welche Messstrategie passt zu Ihrer Anwendung?
Wie viele Messpunkte sind nötig? Welcher Frequenzbereich und welche Anregung passen zur Aufgabe? Und ist eine 1D-Messung ausreichend oder wird ein SMART 3D-Scan benötigt? Für eine erste Bewertung helfen uns der Bauteiltyp, die ungefähren Abmessungen, der erwartete Frequenzbereich, die Prüfbedingungen und das gewünschte Ergebnis.