Informe de aplicación
Análisis de vibraciones en 3D para álabes de turbina y blisks
Registre sin contacto las frecuencias naturales, las formas de vibración y las deformaciones dinámicas y visualícelas directamente sobre el modelo 3D.
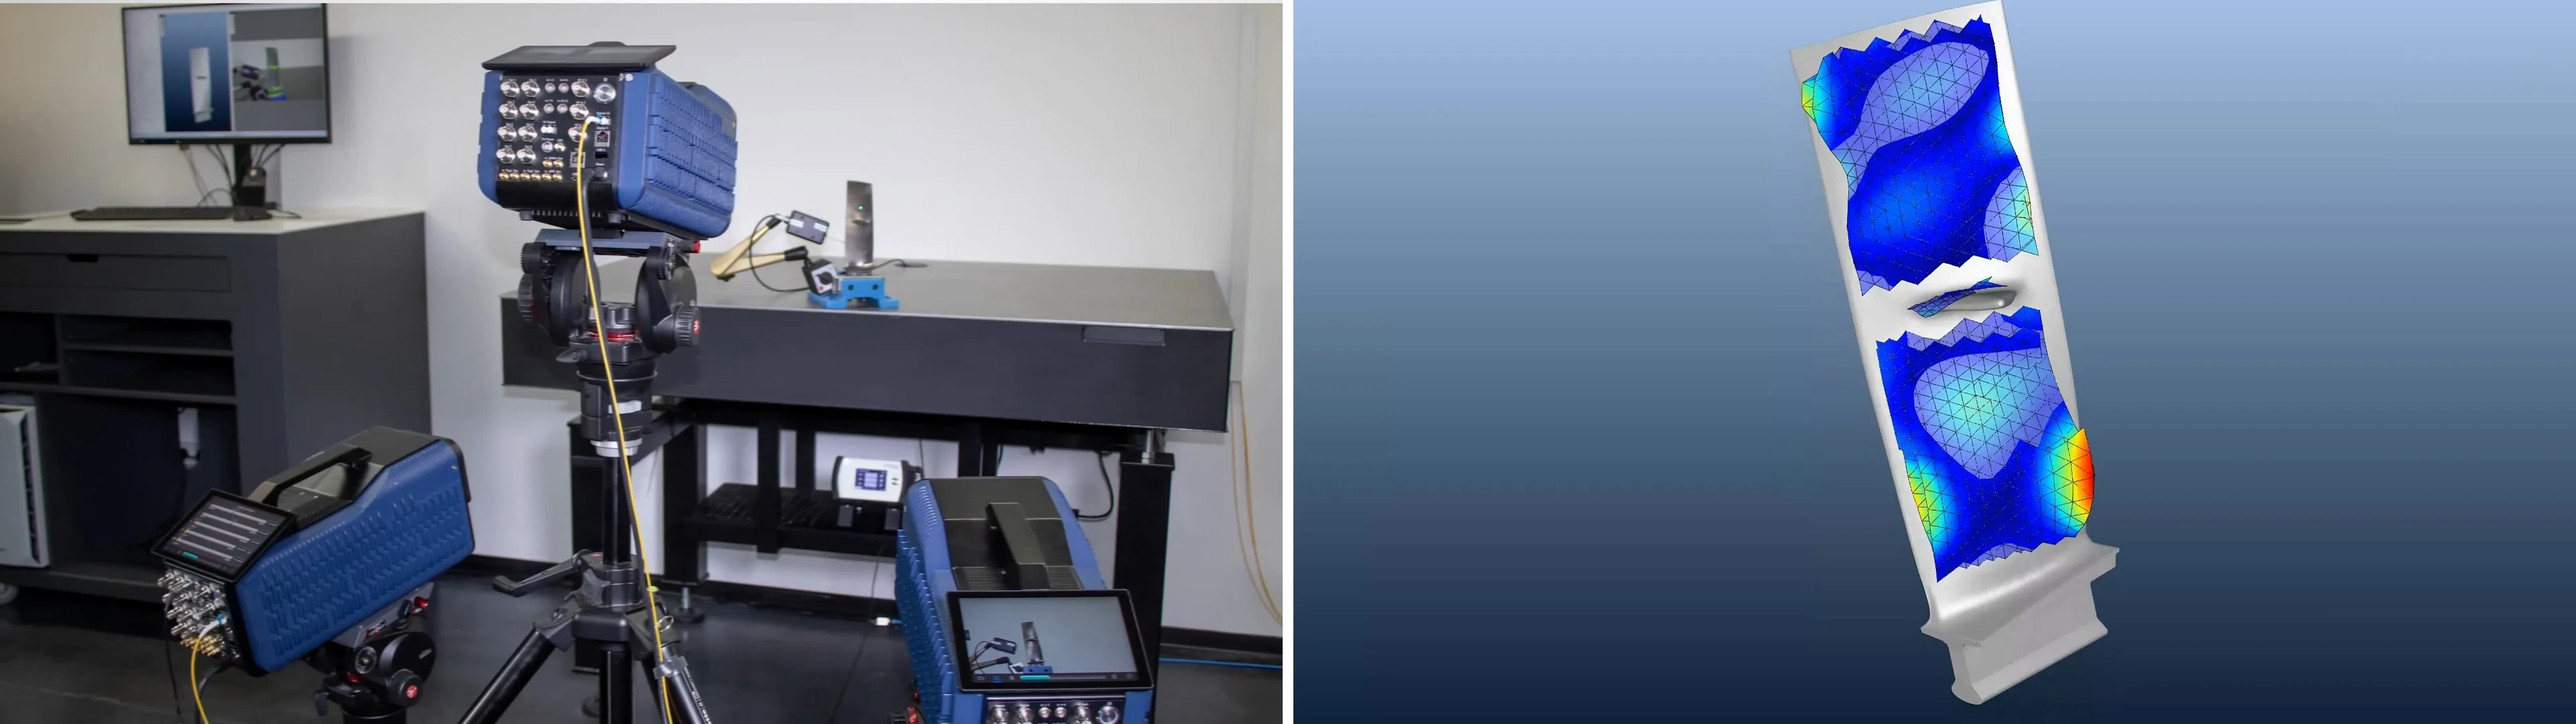
Los vibrómetros láser Doppler de Optomet miden las vibraciones de álabes de turbina y de compresor con precisión y sin contacto, incluso en distintas condiciones de carga y temperatura. Con la serie SMART puede registrar el movimiento en una o en tres direcciones espaciales. Las mediciones desde distintas perspectivas permiten analizar el álabe de turbina en toda su superficie. Los resultados se visualizan directamente sobre el modelo 3D. Este informe presenta el proceso de medición en un álabe de turbina y explica cómo utilizar los datos para analizar las formas de vibración, compararlas con simulaciones y evaluar el componente.
¿Por qué medir las vibraciones de los componentes de turbina en toda su superficie y en tres dimensiones?
Los campos de presión variables, las cargas térmicas y las excitaciones repetidas someten los álabes de turbina a esfuerzos. Si una frecuencia de excitación se aproxima a una frecuencia natural, pueden producirse vibraciones intensas. Estas generan deformaciones dinámicas y pueden provocar tensiones críticas en el material. Por ello, al diseñar estos componentes no basta con considerar las cargas estáticas. También son determinantes las vibraciones tridimensionales y el número de ciclos de carga.
Por qué unos pocos puntos de medición suelen ser insuficientes
Las formas de vibración globales de baja frecuencia suelen identificarse con unas pocas posiciones de medición. Sin embargo, a medida que aumenta la frecuencia, los patrones espaciales de vibración suelen volverse más complejos. Los máximos locales, las líneas nodales y los movimientos acoplados pueden situarse entre sensores muy separados y, por tanto, pasar inadvertidos.
En estas condiciones, las mediciones con sensores individuales adheridos presentan limitaciones: solo registran posiciones concretas y pueden alterar el comportamiento vibratorio de los álabes de turbina ligeros.
Alta densidad de puntos de medición para formas de vibración locales
Los vibrómetros de barrido registran entre cientos y miles de posiciones de medición que pueden definirse libremente. La malla de medición puede adaptarse a la geometría, a la longitud de onda espacial prevista y a las zonas relevantes del modelo FE. Esto permite visualizar también formas de vibración localizadas en el rango de frecuencias más altas.
Sensores convencionales
- Un número reducido de posiciones de medición permite identificar modos globales. Sin embargo, los máximos locales, las líneas nodales y los movimientos acoplados suelen pasar inadvertidos entre los sensores.
- Los transductores, el adhesivo y los cables alteran los álabes de turbina ligeros o de pared delgada.
- Es necesario preparar los componentes e instalar el cableado.
- Los transductores no pueden fijarse a superficies incandescentes y pueden desprenderse cuando las amplitudes son elevadas.
Vibrometría láser de barrido
- Entre cientos y miles de puntos de medición que pueden definirse libremente y adaptarse a la geometría, a la longitud de onda prevista y al modelo FE. Esto permite visualizar también modos locales en el rango de frecuencias más altas.
- Sin masa añadida por sensores ni fuerzas ejercidas por cables: las frecuencias naturales y las formas de vibración permanecen inalteradas.
- Prácticamente todas las superficies pueden medirse sin preparación previa; por lo general, no se necesita lámina reflectante.
- También permite medir componentes incandescentes y amplitudes extremadamente elevadas. Ningún otro principio de medición de vibraciones alcanza un rango dinámico de 220 dB y un rango de medición de 0–50 MHz.
Proceso de medición: del modelo 3D a la medición
Para captar también formas de vibración localizadas, los puntos de medición se definen sobre la geometría 3D de forma directa. El modelo CAD o el modelo de elementos finitos (modelo FE) proporciona un sistema de coordenadas común. Así, los puntos de medición, las direcciones de medición y los resultados pueden relacionarse de forma inequívoca.
La preparación de la medición comienza en el modelo CAD o FE, antes de trabajar con la imagen de la cámara. Sobre esta geometría digital se definen los puntos de medición en las posiciones que se necesitarán posteriormente para la comparación con la simulación.
Definir los puntos de medición
Las zonas de medición y la densidad de puntos se definen sobre la geometría 3D. Los puntos de medición pueden generarse automáticamente y ajustarse después de forma selectiva. Así se obtiene, incluso sobre superficies curvas, una malla de medición de 360° con espaciado uniforme. Los nodos del modelo FE pueden utilizarse directamente como puntos de medición.
Alinear la imagen de la cámara con el modelo 3D
La calibración geométrica se realiza en dos pasos. Primero, un algoritmo alinea automáticamente la geometría 3D con la imagen de la pieza real captada por la cámara.
Alinear los láseres
A continuación, los puntos de calibración definidos en el modelo 3D se transfieren a la pieza real. Los láseres se orientan automáticamente hacia estos puntos y se determina su relación espacial con el álabe de turbina. Este proceso requiere unos minutos por cabezal de medición de barrido. La alineación de un sistema 3D completo tarda aproximadamente entre 3 y 10 minutos.
Crear una representación digital
El álabe de turbina, los cabezales de medición, las líneas de visión y los puntos de medición quedan entonces integrados en un sistema de coordenadas común.
Excitar el álabe
El álabe de turbina se excita mediante un martillo de impacto, un martillo modal automatizado, un excitador de vibraciones o una fuente acústica. Una señal de referencia permite calcular las funciones de respuesta en frecuencia (FRF). En el ejemplo mostrado, esta señal procede de la célula de carga del martillo modal.
Supervisar los datos en tiempo real
Durante la medición, SMART Lab ya muestra los datos temporales, la señal de referencia, el progreso de la medición y animaciones de los puntos ya medidos. Esto permite comprobar la calidad de la señal y los ajustes desde el principio.
Analizar las respuestas en frecuencia y las formas de vibración
A partir de las señales de medición y de referencia, SMART Lab calcula las funciones de respuesta en frecuencia (FRF) para todos los puntos y direcciones de medición. Para cada frecuencia seleccionada, la forma de vibración correspondiente puede animarse directamente sobre el modelo de la pieza. Esto también se aplica a las frecuencias de resonancia. El análisis puede realizarse tanto en las direcciones espaciales x, y y z como en las direcciones de los láseres u, v y w, en todos los casos con respecto a la señal de referencia.
Ejemplo: análisis modal 3D de toda la superficie de un álabe de turbina
Una medición de demostración ilustra el procedimiento con un álabe de turbina de aproximadamente 30 × 10 cm. El álabe de turbina se fijó y se excitó con un martillo modal automatizado. Tres SMART Scan+ funcionaron como un sistema 3D sincronizado. Registraron las superficies visibles desde seis perspectivas calibradas alrededor del álabe de turbina.
- Objeto de ensayo
- Álabe de turbina fijado, aprox. 30 × 10 cm
- Sistema de medición
- 3 × SMART Scan+ como SMART 3D-Scan / configuración 3D de cuerpo completo
- Perspectivas
- 6 vistas calibradas geométricamente
- Puntos de medición
- Unos 800 puntos en el modelo 3D
- Rango de frecuencias
- Hasta unos 30 kHz
- Excitación
- Excitación con martillo y señal de referencia
- Tiempo de medición
- Aprox. 2 s por punto; unos 27 min de adquisición efectiva
- Tiempo de calibración
- Aprox. 3 min por perspectiva; unos 18 min en total
- Duración total
- Unos 45 min tras el montaje, sin incluir el tiempo de preparación inicial
El resultado: formas de vibración en toda la superficie y en tres direcciones
Validar modelos FE y determinar la deformación dinámica
Visualizar la deformación dinámica
A partir del movimiento 3D de puntos de medición vecinos, registrado con resolución espacial, SMART Lab también calcula deformaciones dinámicas. Esto permite visualizar tanto las frecuencias de resonancia como las zonas donde la deformación es especialmente elevada. La medición sin contacto complementa las galgas extensométricas convencionales (DMS) y puede reducir el número de galgas necesarias en estudios de superficies.
Comparar directamente la medición y la simulación
Como los puntos de medición están definidos sobre el modelo 3D, es posible comparar la medición y la simulación en las mismas posiciones. Especialmente en los modos de vibración de mayor frecuencia y localizados en zonas concretas, se puede apreciar hasta qué punto los parámetros del material, las condiciones de contorno y los detalles geométricos del modelo reflejan la realidad. Los datos contribuyen a la validación de modelos FE de varias formas:
- determinar experimentalmente las frecuencias naturales y los parámetros modales
- comparar los modos de vibración globales y locales
- situar los puntos de medición específicamente en los nodos FE y las zonas críticas
- exportar los datos de medición y geometría para software CAE y de análisis modal
- facilitar la actualización del modelo con datos experimentales de alta resolución espacial
Mistuning, comparación de componentes y ensayos End-of-Line
Las pequeñas diferencias en la geometría, el material, el recubrimiento o la fabricación modifican las frecuencias naturales y los modos de vibración de cada álabe de turbina. Estas desviaciones entre álabes de turbina nominalmente iguales son las que el término Mistuning designa. Si las posiciones de medición se establecen de forma reproducible, es posible comparar distintos componentes, los álabes individuales de un Blisk y los estados anteriores y posteriores a la fabricación o reparación:
- Comparación de frecuencias naturales, respuestas en frecuencia e indicadores seleccionados de los modos de vibración
- Detección de variaciones entre álabes de turbina nominalmente idénticos
- Ensayos después de la fabricación, el recubrimiento o la reparación
- Reutilización de posiciones de medición y procedimientos de ensayo definidos
- evaluación de conformidad según criterios específicos del cliente y límites aprobados
SMART Multi-Fiber: medición simultánea, configuración flexible
Para los ensayos en serie no siempre es necesario realizar un escaneo completo de unos 800 puntos. Según el defecto que se busque y los parámetros necesarios, pueden bastar unas pocas posiciones de medición seleccionadas de forma específica. Medir varios puntos simultáneamente permite reducir el tiempo de ensayo.
Para ello, SMART Multi-Fiber complementa los sistemas de escaneo. Hasta cuatro Fiber Heads por equipo realizan mediciones sincronizadas y con coherencia de fase. Es posible conectar varios sistemas para formar una red de medición más amplia.
Según la configuración, se dispone de cabezales de medición con enfoque automático, cabezales compactos o 3D-Fiber-Heads. Pueden utilizarse para mediciones de referencia, de vías de transferencia y comparativas, incluso en espacios reducidos o en condiciones térmicas exigentes. También permiten realizar mediciones 3D en un único punto.
Sistemas de medición inteligentes para sus necesidades de ensayo
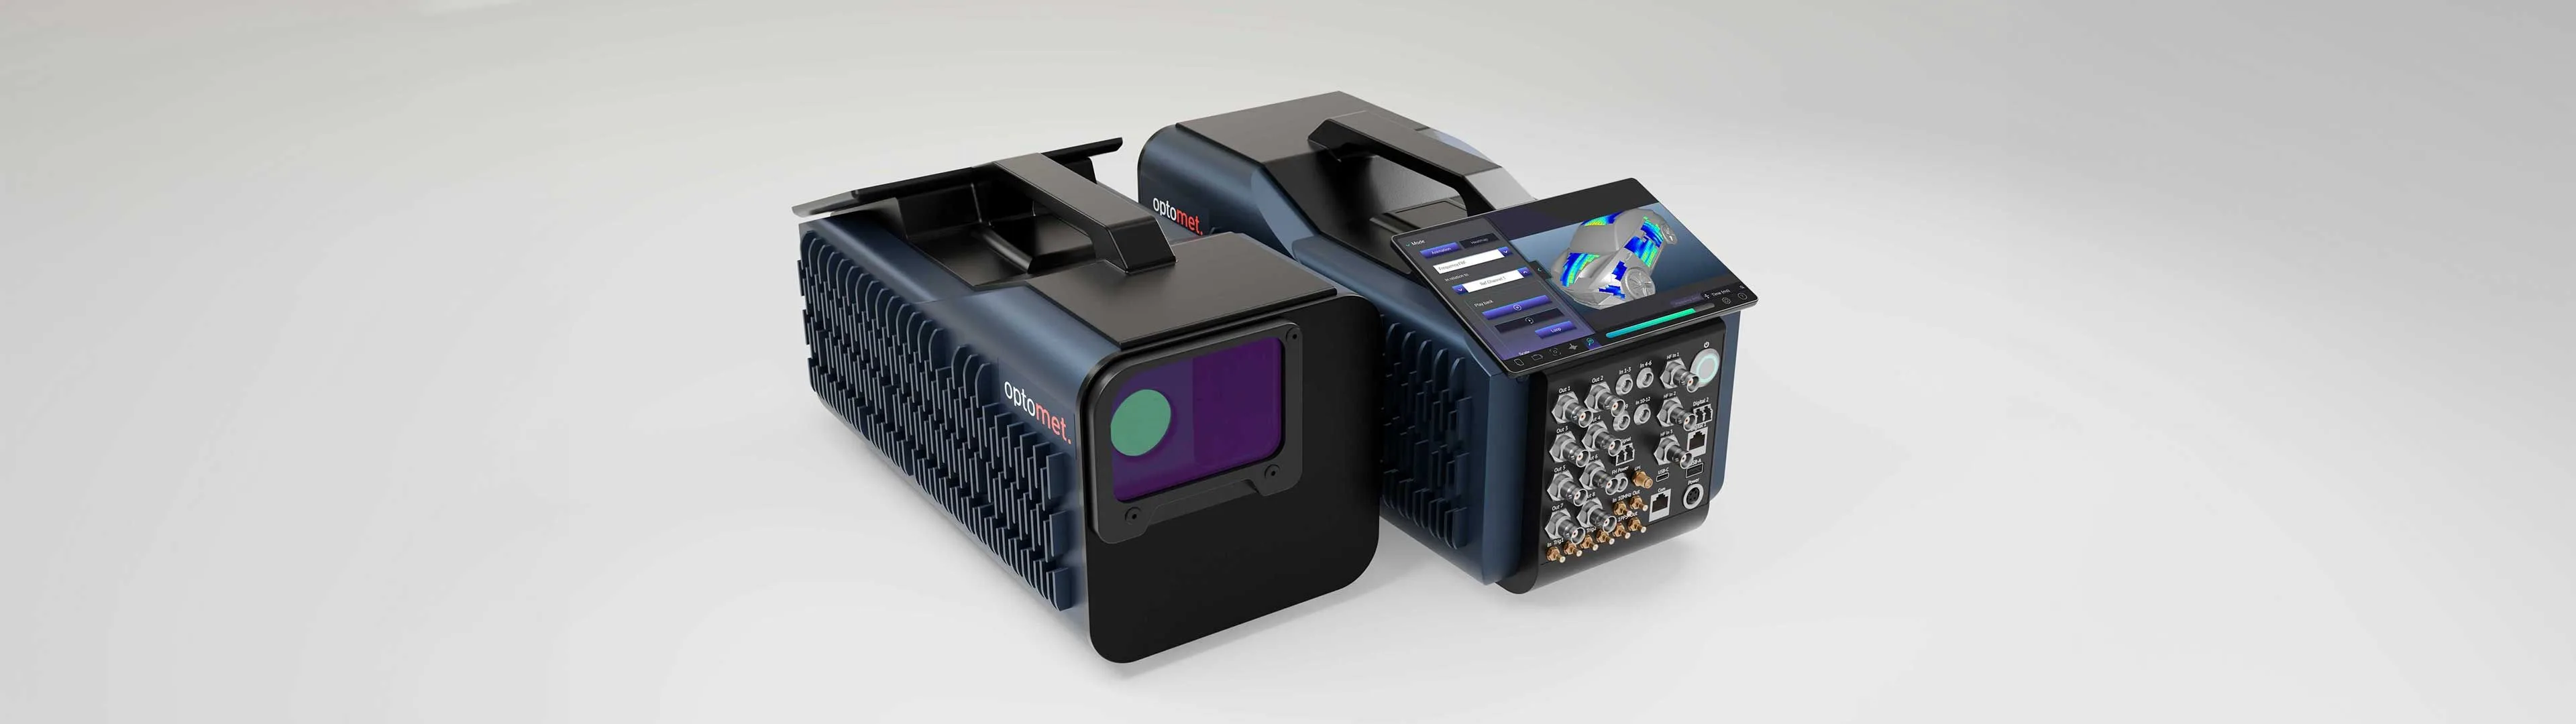
SMART Scan+
Medición 1D de superficies: escaneos densos, análisis modal, mediciones de blisks
View product
SMART 3D-Scan
Medición por escaneo 3D: vectores de movimiento completos, base para calcular la deformación
View product
SMART Full Body
Múltiples perspectivas: captura integral de álabes de turbina complejos en un solo proyecto
View product
SMART Multi-Fiber
Medición multipunto simultánea: referencias, puntos de medición fijos, medición 3D en un único punto
View productPreguntas frecuentes
¿Por qué se necesitan tres vibrómetros para una medición 3D?
Cada haz láser mide la velocidad del movimiento en su dirección de medición. Tres haces sincronizados, con direcciones geométricamente conocidas, permiten determinar el movimiento en las tres direcciones del espacio.
¿Cómo se asignan los puntos de medición al modelo FE?
Los puntos de medición se definen directamente sobre la geometría 3D importada. La calibración de la cámara y los láseres permite situar el componente real y los vibrómetros en un mismo sistema de coordenadas.
¿Es necesario el stitching para las mediciones Full-Body?
No. Las perspectivas adicionales se calibran de nuevo con respecto al mismo modelo 3D. De este modo, todos los puntos y resultados quedan directamente referenciados al sistema de coordenadas común del proyecto.
¿Es posible realizar mediciones en superficies calientes?
Sí, siempre que el cabezal de medición y la trayectoria óptica estén protegidos y se disponga de suficiente luz retrodispersada. La viabilidad en cada caso depende de la configuración del ensayo y de la superficie.
¿Se puede automatizar el ensayo?
Las secuencias y posiciones de medición, así como los valores límite específicos del cliente, pueden prepararse para ensayos recurrentes. Cuando es necesario, la manipulación y la integración en el proceso se implementan junto con socios especializados en automatización.
¿Qué estrategia de medición se adapta a su aplicación?
¿Cuántos puntos de medición se necesitan? ¿Qué rango de frecuencias y qué excitación son adecuados para el ensayo? ¿Es suficiente una medición 1D o se necesita un SMART 3D-Scan para esta tarea? Para una evaluación inicial, nos resultan útiles el tipo de componente, sus dimensiones aproximadas, el rango de frecuencias previsto, las condiciones del ensayo y el resultado deseado.