Rapport d’application
Analyse vibratoire 3D des aubes de turbine et des blisks
Mesurer sans contact les fréquences propres, les déformées vibratoires et les déformations dynamiques, puis les visualiser directement sur le modèle 3D.
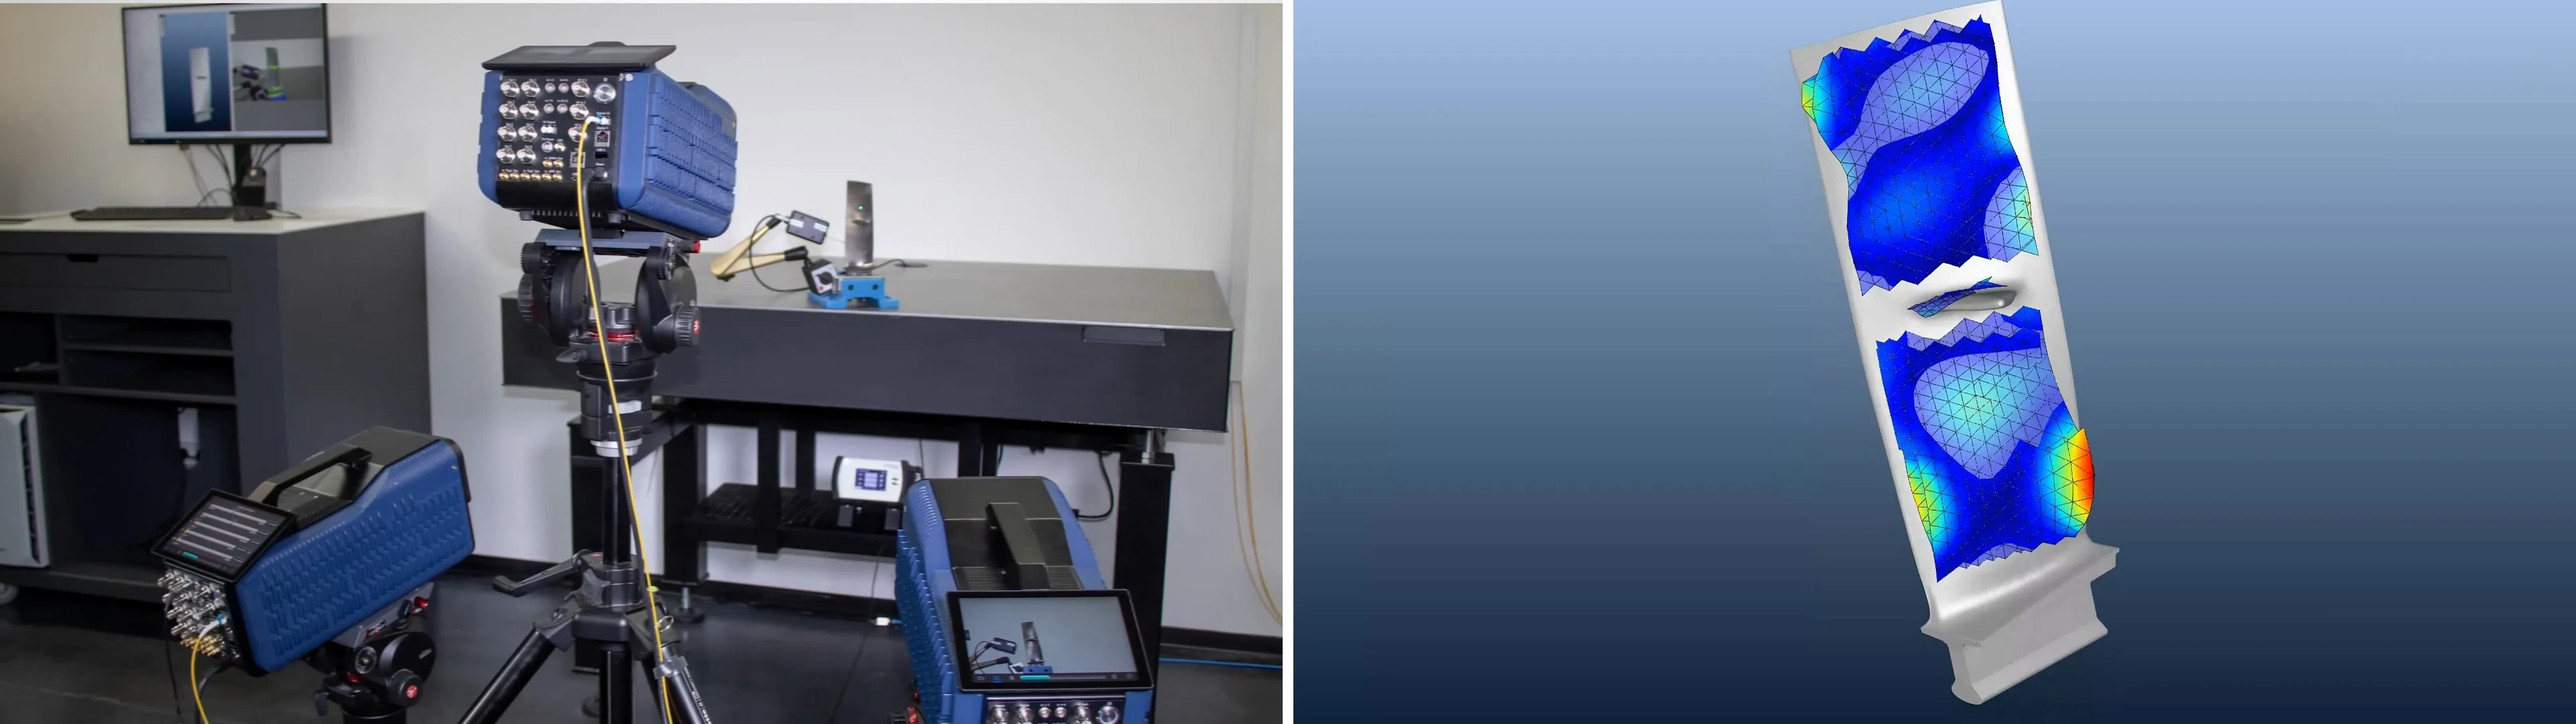
Les vibromètres laser Doppler d’Optomet mesurent les vibrations des aubes de turbine et de compresseur avec précision et sans contact, y compris dans différentes conditions de charge et de température. Avec la gamme SMART vous mesurez le mouvement selon une ou trois directions de l’espace. Des mesures réalisées sous plusieurs angles permettent de couvrir l’ensemble de l’aube de turbine. Les résultats sont visualisés directement sur le modèle 3D. Ce rapport présente le déroulement d’une mesure sur une aube de turbine et explique comment exploiter les données pour analyser les déformées vibratoires, comparer les résultats aux simulations et contrôler les pièces.
Pourquoi mesurer les vibrations des composants de turbine sur toute leur surface et en trois dimensions ?
Les champs de pression variables, les charges thermiques et les excitations répétées sollicitent les aubes de turbine. Lorsqu’une fréquence d’excitation est proche d’une fréquence propre, de fortes vibrations peuvent apparaître. Elles entraînent des déformations dynamiques et peuvent générer des contraintes critiques dans le matériau. Pour le dimensionnement, il ne suffit donc pas de considérer uniquement les charges statiques. Les vibrations tridimensionnelles et le nombre de cycles de sollicitation sont également déterminants.
Pourquoi quelques points de mesure ne suffisent souvent pas
Les déformées vibratoires globales à basse fréquence peuvent souvent être identifiées à partir de quelques positions de mesure. Toutefois, lorsque la fréquence augmente, les structures spatiales des vibrations deviennent généralement plus complexes. Des maxima locaux, des lignes nodales et des mouvements couplés peuvent se situer entre des capteurs très espacés et ainsi passer inaperçus.
Les mesures réalisées avec des capteurs individuels collés atteignent toutefois leurs limites : elles ne couvrent que certaines positions et peuvent modifier le comportement vibratoire des aubes de turbine légères.
Une forte densité de points de mesure pour les déformées vibratoires locales
Les vibromètres à balayage mesurent des centaines à des milliers de positions librement définissables. Le maillage de mesure peut être adapté à la géométrie, à la longueur d’onde spatiale attendue et aux zones pertinentes du modèle FE. Il permet ainsi de visualiser également les déformées vibratoires localisées aux fréquences élevées.
Capteurs classiques
- Un nombre limité de positions de mesure permet d’identifier les modes globaux. Les maxima locaux, les lignes nodales et les mouvements couplés passent souvent inaperçus entre les capteurs.
- Les capteurs, la colle et les câbles modifient le comportement des aubes de turbine légères ou à parois minces.
- Les pièces doivent être câblées et préparées.
- Les capteurs ne peuvent pas être fixés sur des surfaces incandescentes et risquent de se détacher lorsque les amplitudes sont élevées.
Vibrométrie laser à balayage
- Des centaines à des milliers de points de mesure librement définissables, adaptés à la géométrie, à la longueur d’onde attendue et au modèle FE. Les modes locaux deviennent ainsi visibles, même aux fréquences élevées.
- Aucune masse de capteur, aucune force exercée par les câbles : les fréquences propres et les déformées vibratoires restent inchangées.
- Les mesures peuvent être réalisées sur presque toutes les surfaces sans préparation ; un film réfléchissant n’est généralement pas nécessaire.
- Il est également possible de mesurer des pièces incandescentes et les amplitudes les plus élevées. Aucun autre principe de mesure des vibrations n’atteint une plage dynamique de 220 dB et une plage de mesure de 0–50 MHz.
Déroulement de la mesure : du modèle 3D à la mesure
Pour détecter également les déformées vibratoires localisées, les points de mesure sont définis directement sur la géométrie 3D à cet effet. Le modèle CAD ou le modèle par éléments finis (modèle FE) fournit un système de coordonnées commun. Les points de mesure, les directions de mesure et les résultats peuvent ainsi être associés sans ambiguïté.
La préparation des mesures commence sur le modèle CAD ou FE, avant même de travailler sur l’image de la caméra. Les points de mesure sont définis sur cette géométrie numérique aux endroits qui serviront ensuite à la comparaison avec la simulation.
Définir les points de mesure
Les zones de mesure et la densité des points sont définies sur la géométrie 3D. Les points de mesure peuvent être générés automatiquement, puis ajustés de manière ciblée. On obtient ainsi, même sur les surfaces courbes, un maillage de mesure à 360° avec un espacement régulier. Les nœuds du modèle FE peuvent être directement utilisés comme points de mesure.
Aligner l’image de la caméra et le modèle 3D
L’étalonnage géométrique s’effectue en deux étapes. Un algorithme aligne d’abord automatiquement la géométrie 3D sur l’image de la pièce réelle capturée par la caméra.
Aligner les lasers
Les points d’étalonnage définis dans le modèle 3D sont ensuite reportés sur la pièce réelle. Les lasers s’orientent automatiquement vers ces points, ce qui permet de déterminer leur position et leur orientation par rapport à l’aube de turbine. Cette opération prend quelques minutes par tête de mesure à balayage. L’alignement d’une configuration 3D complète prend environ 3 à 10 minutes.
Créer une représentation numérique
L’aube de turbine, les têtes de mesure, les lignes de visée et les points de mesure sont alors réunis dans un système de coordonnées commun.
Exciter l’aube
L’aube de turbine est excitée à l’aide d’un marteau d’impact, d’un marteau modal automatisé, d’un excitateur électrodynamique ou par voie acoustique. Un signal de référence permet de calculer les fonctions de réponse en fréquence (FRF). Dans l’exemple présenté, ce signal est fourni par le capteur de force intégré au marteau modal.
Contrôler les données en temps réel
Pendant la mesure, SMART Lab affiche les données temporelles, le signal de référence, l’avancement de la mesure et les animations des points déjà mesurés. La qualité des signaux et les réglages peuvent ainsi être vérifiés dès le début.
Analyser les réponses en fréquence et les déformées vibratoires
À partir des signaux de mesure et de référence, SMART Lab calcule les fonctions de réponse en fréquence (FRF) pour tous les points et toutes les directions de mesure. Pour chaque fréquence sélectionnée, la déformée vibratoire correspondante peut être animée directement sur le modèle de la pièce. Cela vaut également pour les fréquences de résonance. L’analyse peut être réalisée selon les directions spatiales x, y et z ou selon les directions des lasers u, v et w, dans chaque cas par rapport au signal de référence.
Exemple : analyse modale 3D de l’ensemble d’une aube de turbine
Une mesure de démonstration illustre la procédure sur une aube de turbine d’environ 30 × 10 cm. L’aube de turbine a été bridée et excitée à l’aide d’un marteau modal automatisé. Trois SMART Scan+ fonctionnaient comme un système 3D synchronisé. Ils ont mesuré les surfaces visibles depuis six points de vue étalonnés autour de l’aube de turbine.
- Objet testé
- Aube de turbine bridée, env. 30 × 10 cm
- Système de mesure
- 3 × SMART Scan+ en configuration SMART 3D-Scan / montage 3D intégral
- Points de vue
- 6 vues étalonnées géométriquement
- Points de mesure
- Environ 800 points sur le modèle 3D
- Plage de fréquences
- Jusqu’à environ 30 kHz
- Excitation
- Excitation au marteau avec signal de référence
- Durée de mesure
- Env. 2 s par point ; environ 27 min d’acquisition seule
- Durée d’étalonnage
- Env. 3 min par point de vue ; environ 18 min au total
- Durée totale
- Environ 45 min après installation, hors temps de préparation initiale
Le résultat : des déformées vibratoires sur toutes les faces et dans les trois directions
Valider les modèles FE et déterminer la déformation dynamique
Visualiser la déformation dynamique
À partir du mouvement 3D spatialement résolu de points de mesure voisins, SMART Lab calcule également les déformations dynamiques. Cela permet de visualiser les fréquences de résonance, mais aussi les zones où la déformation est particulièrement importante. La mesure sans contact complète les jauges de déformation classiques (DMS) et peut en réduire le nombre lors d’études portant sur l’ensemble d’une surface.
Comparer directement les mesures et la simulation
Les points de mesure étant définis sur le modèle 3D, il est possible de comparer les mesures et la simulation aux mêmes positions. Les déformées vibratoires à haute fréquence et localisées permettent notamment d’évaluer dans quelle mesure les paramètres des matériaux, les conditions aux limites et les détails géométriques du modèle reflètent la réalité. Les données contribuent à la validation des modèles FE de plusieurs façons :
- déterminer expérimentalement les fréquences propres et les paramètres modaux
- comparer les déformées vibratoires globales et locales
- positionner précisément les points de mesure sur les nœuds FE et dans les zones critiques
- exporter les données de mesure et de géométrie vers des logiciels CAE et d’analyse modale
- faciliter le recalage du modèle à l’aide de données expérimentales à haute résolution spatiale
Mistuning, comparaison de pièces et contrôle End-of-Line
De faibles différences de géométrie, de matériau, de revêtement ou de fabrication modifient les fréquences propres et les déformées vibratoires des différentes aubes de turbine. On parle de Mistuning pour désigner ces écarts entre des aubes de turbine nominalement identiques. Lorsque les positions de mesure sont définies de manière reproductible, il est possible de comparer différentes pièces, les aubes individuelles d’un Blisk, ainsi que les états avant et après fabrication ou réparation :
- Comparaison des fréquences propres, des réponses en fréquence et de certains indicateurs caractéristiques des déformées
- Détection de la dispersion entre des aubes de turbine nominalement identiques
- Contrôle après fabrication, application d’un revêtement ou réparation
- Réutilisation des positions de mesure et des procédures de contrôle définies
- évaluation de la conformité selon les critères du client, sur la base de valeurs limites approuvées
SMART Multi-Fiber : mesures simultanées, configuration flexible
Pour le contrôle en série, un scan complet d’environ 800 points n’est pas toujours nécessaire. Selon le défaut recherché et les indicateurs requis, quelques positions de mesure judicieusement choisies peuvent suffire. Mesurer plusieurs points simultanément permet de réduire le temps de contrôle.
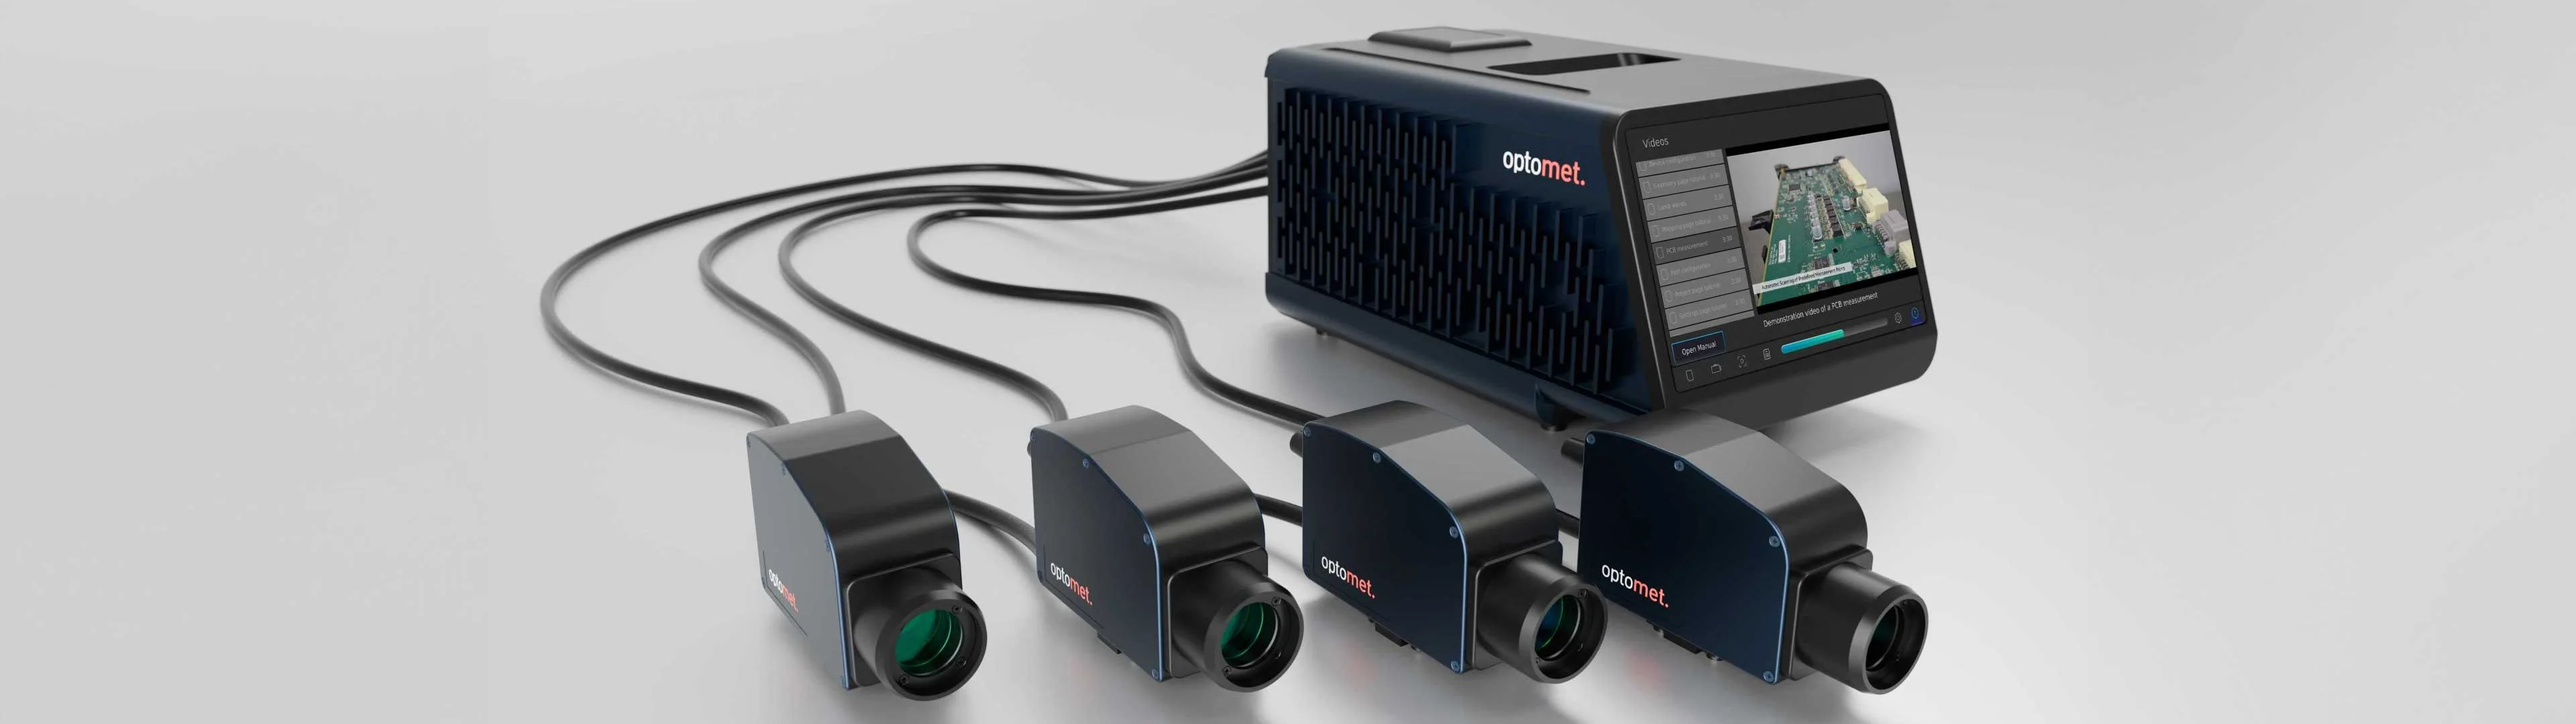
Pour répondre à ce besoin, SMART Multi-Fiber complète les systèmes de scanning. Jusqu’à quatre Fiber Heads par appareil effectuent des mesures synchronisées en préservant les relations de phase. Plusieurs systèmes peuvent être interconnectés pour constituer un ensemble de mesure plus étendu.
Selon la configuration, des têtes de mesure avec autofocus, des têtes compactes ou des 3D-Fiber-Heads sont disponibles. Elles permettent de réaliser des mesures de référence, de voies de transfert et de comparaison, même dans des espaces restreints ou dans des conditions thermiques exigeantes. Des mesures 3D en un seul point sont également possibles.
Des systèmes de mesure intelligents adaptés à vos besoins de contrôle
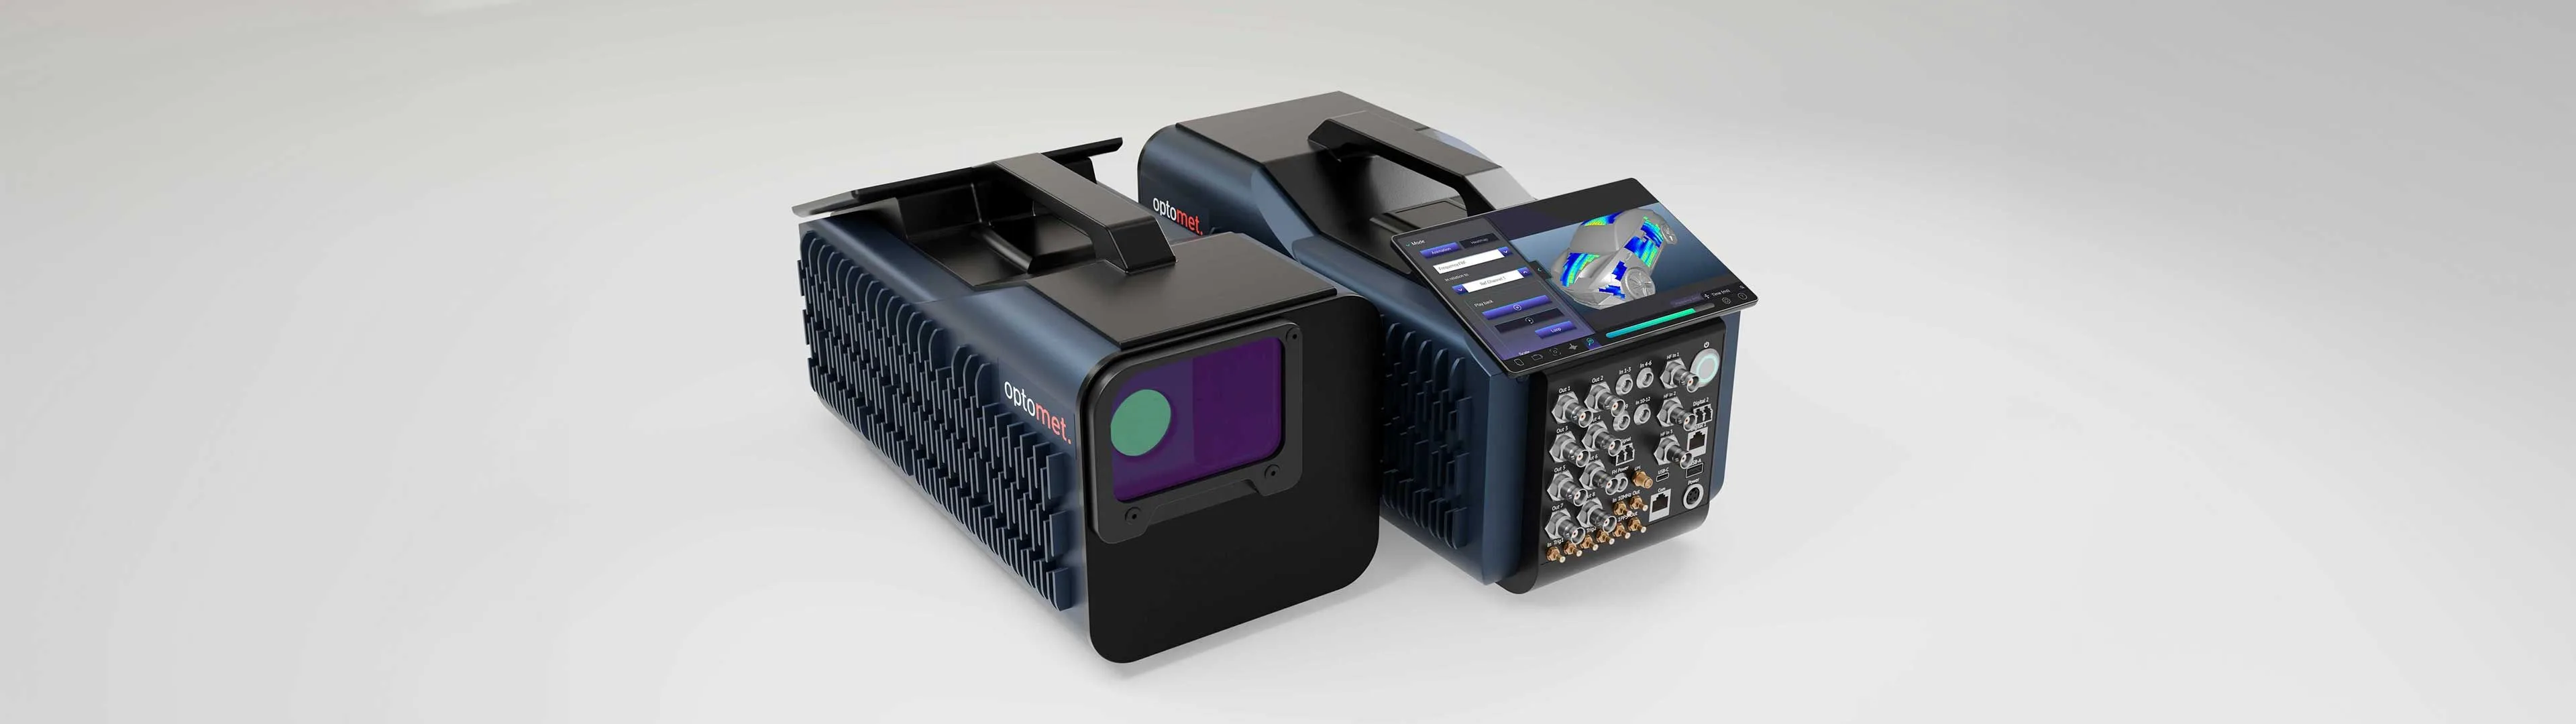

SMART 3D-Scan
Mesure par scan 3D : vecteurs de mouvement complets, base pour le calcul des déformations
View product
SMART Full Body
Plusieurs angles de vue : acquisition sur toutes les faces d’aubes de turbine complexes dans un même projet
View product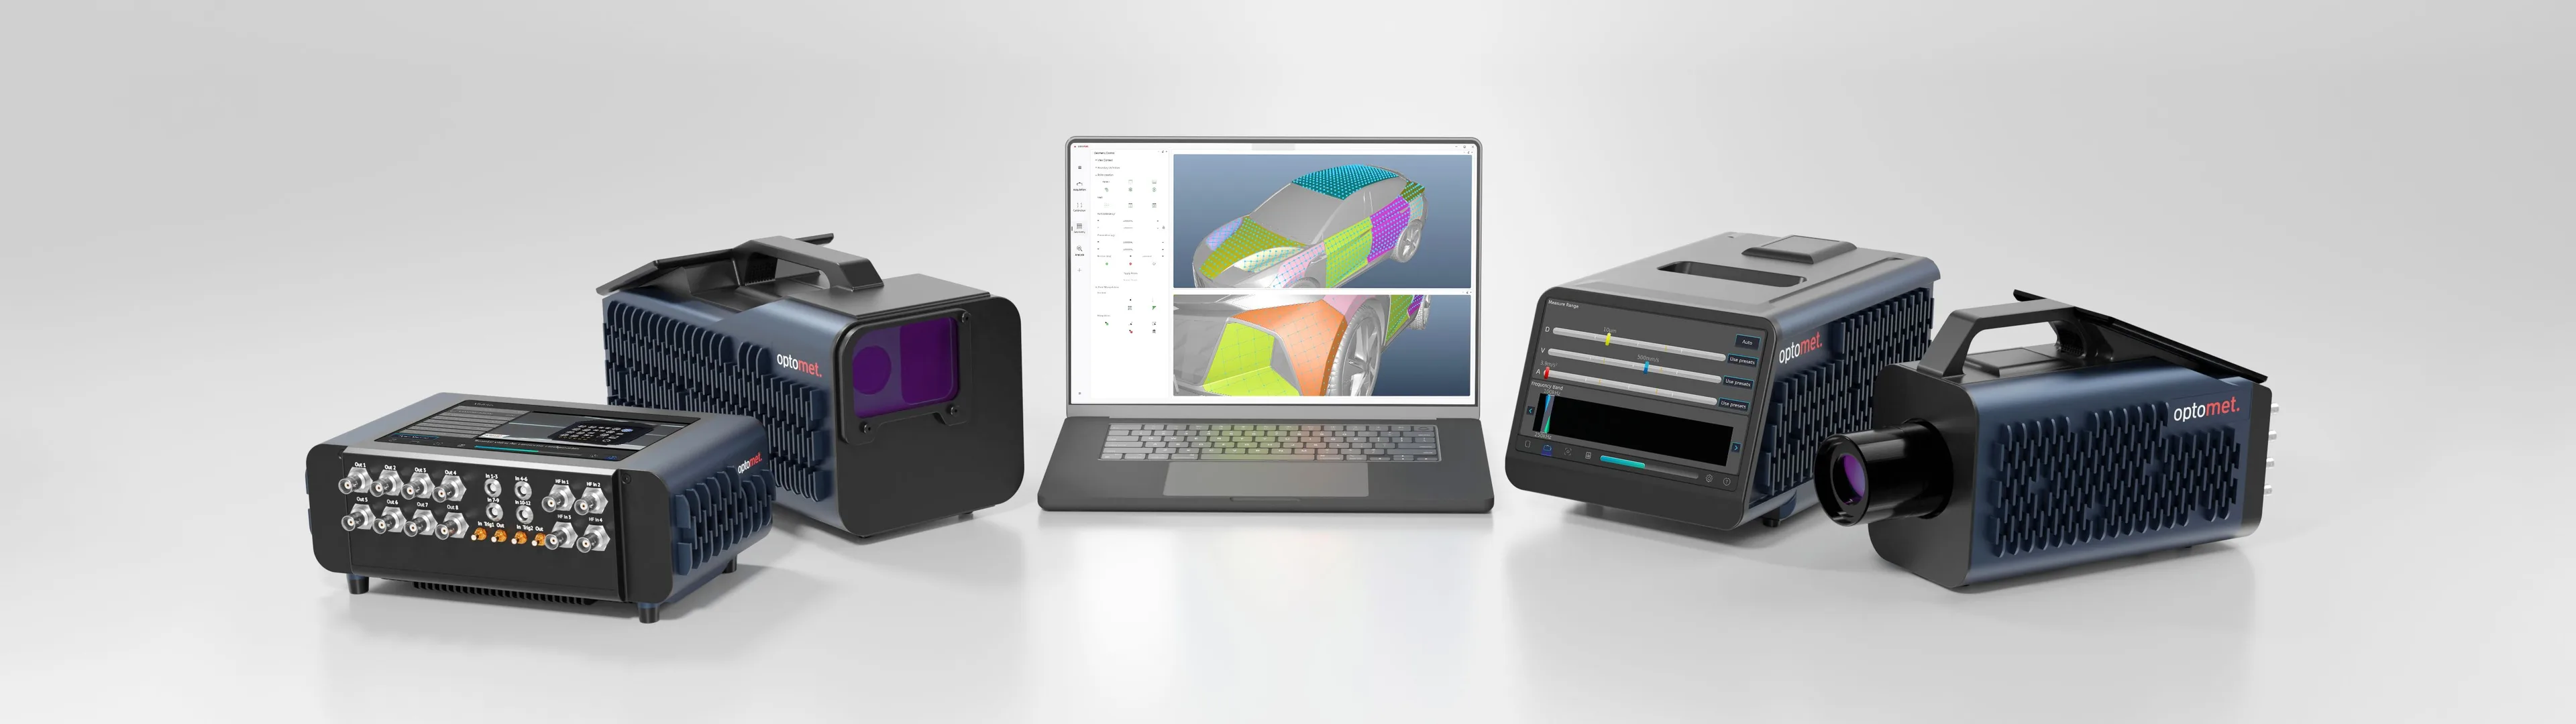
SMART Multi-Fiber
Mesure multipoint simultanée : références, points de mesure fixes, mesure 3D en un seul point
View productQuestions fréquentes
Pourquoi faut-il trois vibromètres pour une mesure 3D ?
Chaque faisceau laser mesure la vitesse du mouvement dans sa direction de mesure. Trois faisceaux synchronisés, dont les directions sont connues géométriquement, permettent de déterminer le mouvement dans les trois directions de l’espace.
Comment les points de mesure sont-ils associés au modèle FE ?
Les points de mesure sont définis directement sur la géométrie 3D importée. L’étalonnage de la caméra et des lasers permet de placer la pièce réelle et les vibromètres dans un même système de coordonnées.
Le Stitching est-il nécessaire pour les mesures Full-Body ?
Non. Chaque perspective supplémentaire est étalonnée par rapport au même modèle 3D. Tous les points et résultats se trouvent ainsi déjà dans le système de coordonnées commun du projet.
Les mesures sur des surfaces chaudes sont-elles possibles ?
Oui, à condition que la tête de mesure et le trajet optique soient protégés et que la lumière rétrodiffusée soit suffisante. La faisabilité dépend du montage d’essai et de la surface.
Les essais peuvent-ils être automatisés ?
Les séquences de mesure, les positions de mesure et les seuils spécifiques au client peuvent être préparés pour des essais récurrents. La manutention et l’intégration au processus sont mises en œuvre, si nécessaire, avec des partenaires spécialisés en automatisation.
Quelle stratégie de mesure convient à votre application ?
Combien de points de mesure faut-il ? Quelle plage de fréquences et quelle excitation conviennent à l’essai ? Et une mesure 1D suffit-elle ou faut-il un SMART 3D-Scan ? Pour une première évaluation, nous avons besoin du type de pièce, de ses dimensions approximatives, de la plage de fréquences attendue, des conditions d’essai et du résultat souhaité.